钨金瓦学名为巴氏合金轴瓦,是重型机械传动系统的核心承载部件。本文从材质成分、性能、加工工艺、应用选型到运维故障处理做系统解析。
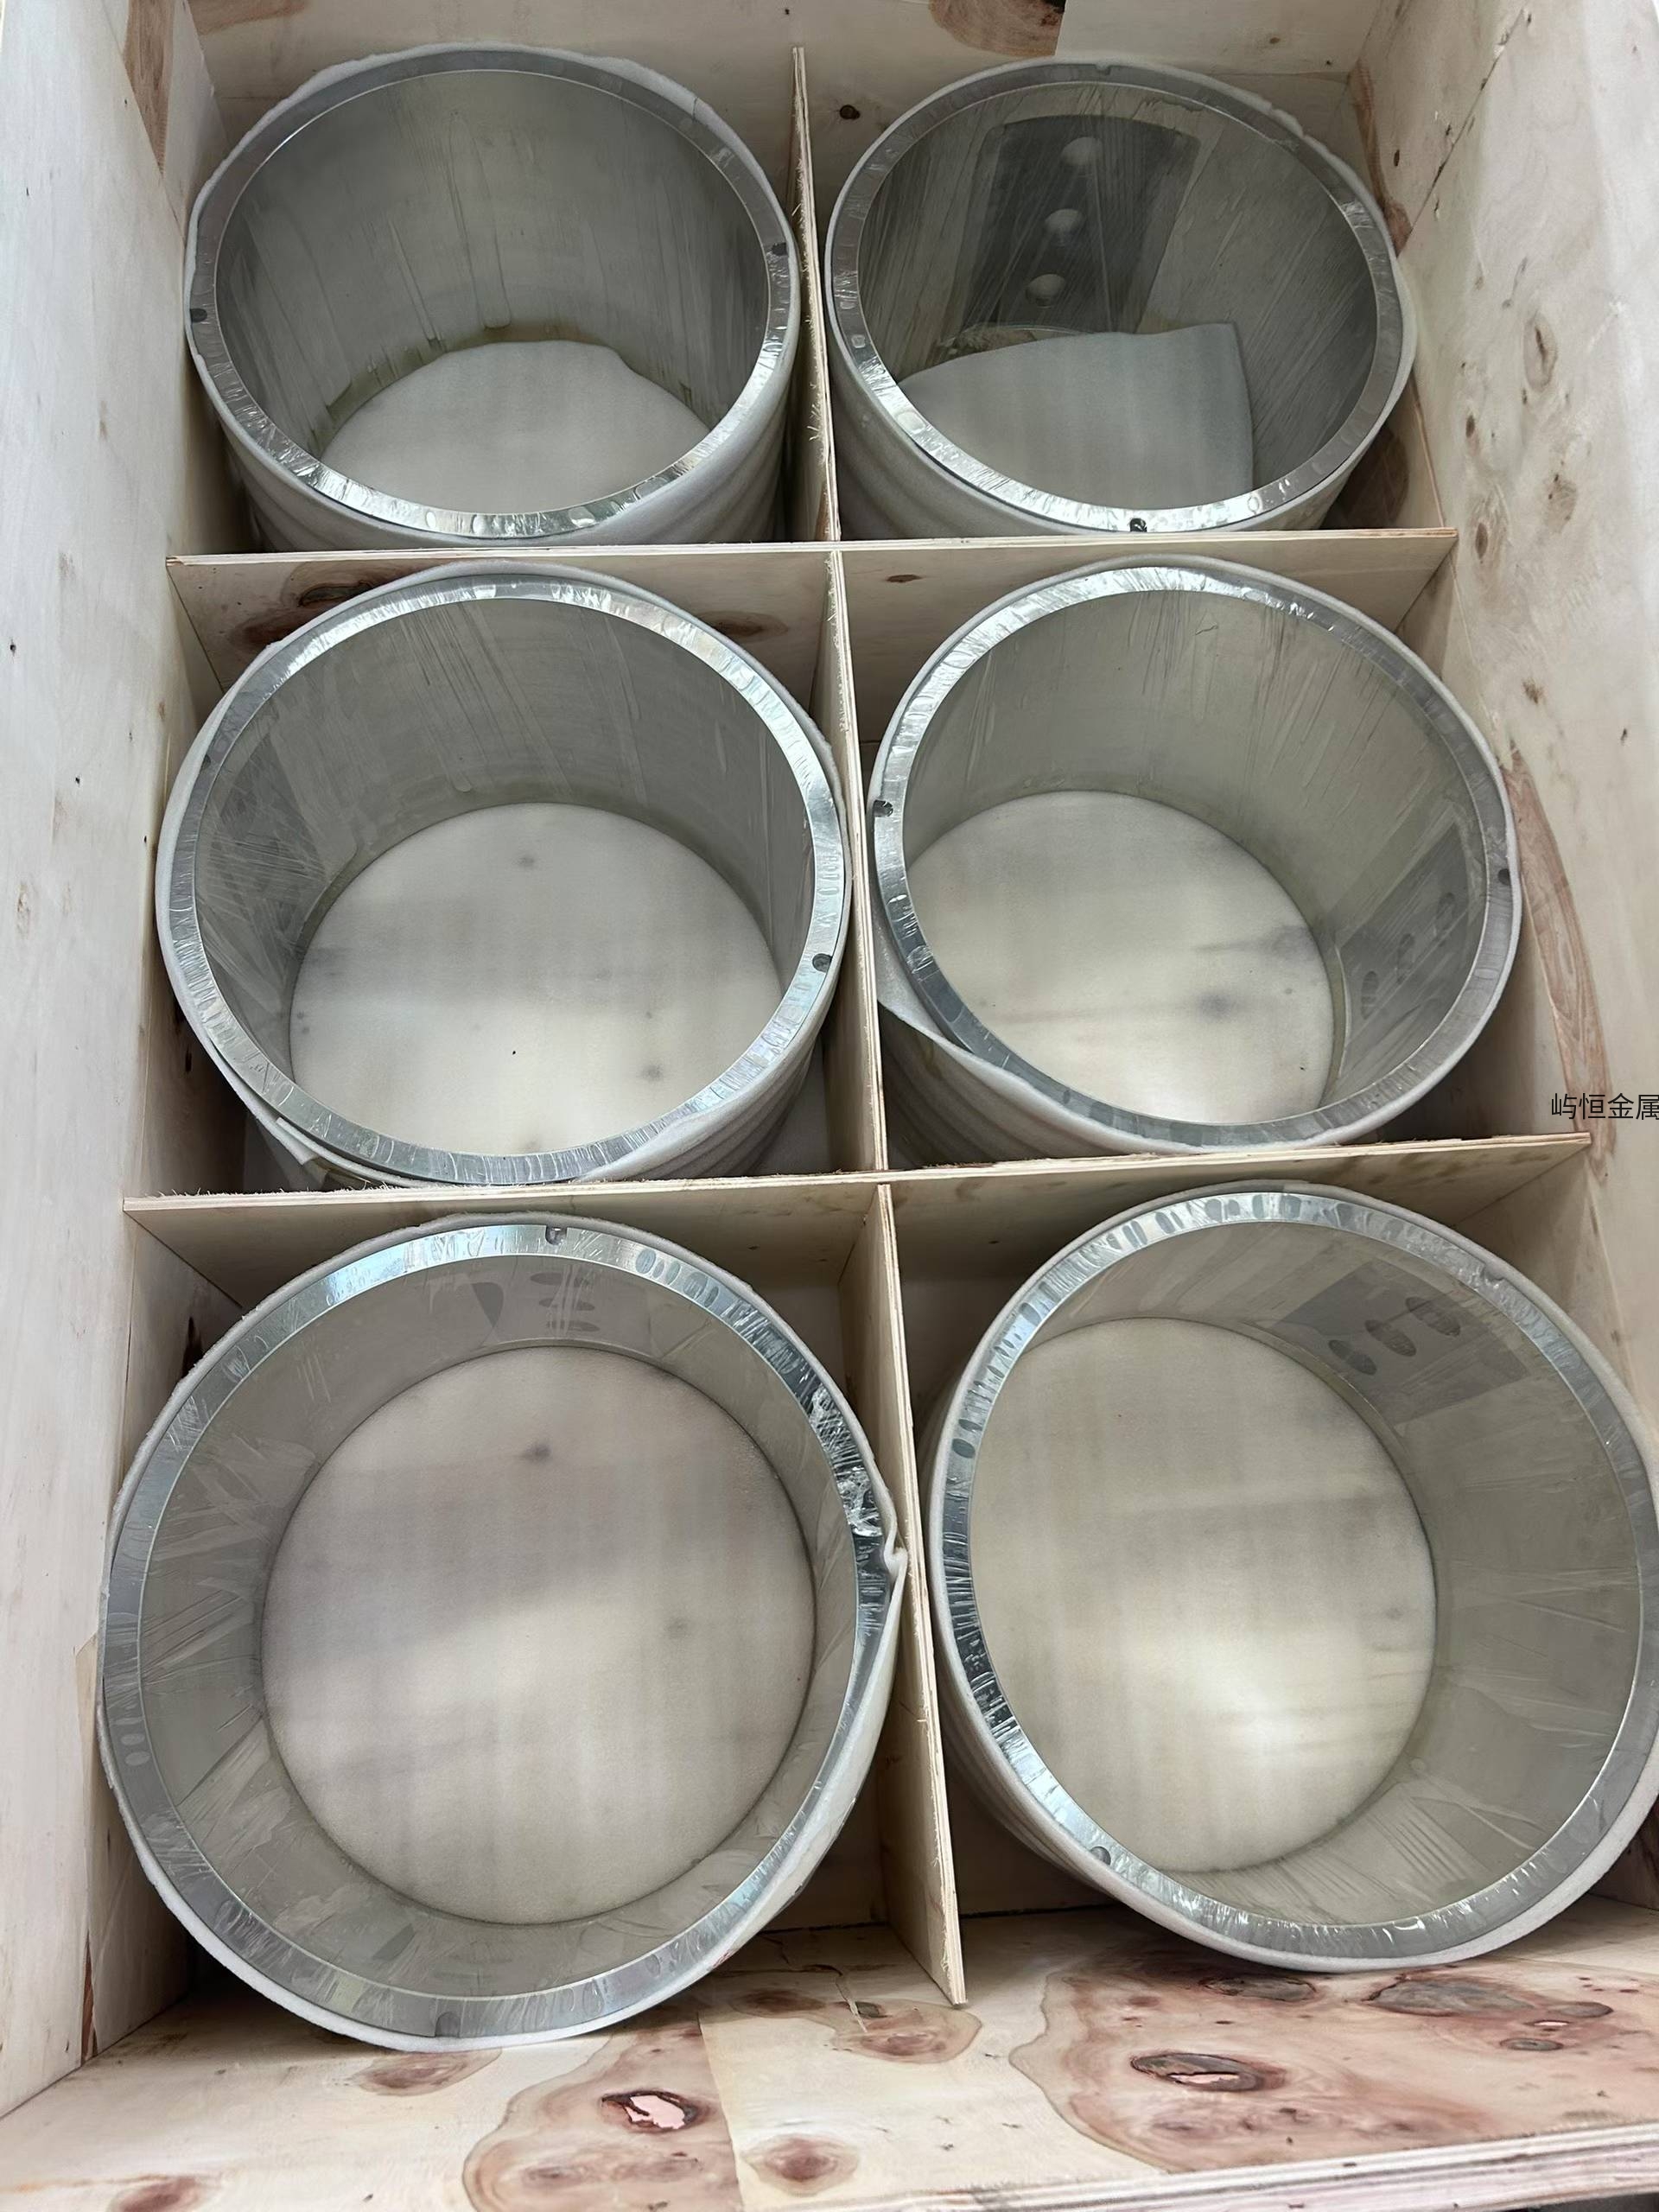
轴瓦与钨金瓦
在重型机械传动系统中,轴瓦作为滑动轴承的核心承载部件,直接决定设备在高速、高压、重载工况下的运行稳定性与使用寿命。
钨金瓦与巴氏合金轴瓦本质为同源产品:钨金瓦是行业内的俗称,其学名为巴氏合金轴瓦,二者均属于低熔点轴承合金系列,广泛应用于电力、矿山、石化等工业领域的关键设备中。
本文从材质成分、核心性能、加工工艺、应用技术及维护要点等方面进行技术性解析,为行业设备选型与运维提供参考。
一、材质成分与分类
巴氏合金(又称白合金)以锡或铅为基底,添加锑、铜等合金元素熔炼而成,其成分配比直接决定轴瓦的力学性能与工况适配性。工业上常用的巴氏合金主要分为锡基和铅基两类。
锡基巴氏合金以锡为基底(含量80%-90%),主要添加锑(10%-15%)、铜(2%-6%),典型牌号为ZChSnSb11-6(锑11%、铜6%,余量为锡)、ZChSnSb8-4等。
该类合金硬度适中(布氏硬度HB≥25),冲击韧性≥30J/cm²,具有优异的减摩性、抗腐蚀性及导热性,适配高速、轻载至中载工况,是电力行业汽轮机、发电机轴瓦的首选材质。
铅基巴氏合金以铅为基底(含量70%-85%),添加锑(10%-18%)、铜(1%-3%),典型牌号为ZChPbSb16-16-2(锑16%、铜16%、锡2%,余量为铅)。
其硬度略低于锡基合金(布氏硬度HB≥18),但承载能力更强、成本相对较低,适配低速、重载、工况相对恶劣的场景,如矿山棒磨机、石化压缩机等设备的轴瓦。
两类合金中,铜元素的主要作用是细化晶粒、提高合金硬度与耐磨性,避免合金在受力时出现塑性变形;锑元素则形成硬质点相,与基底形成“软基硬质点”的微观结构,这也是巴氏合金轴瓦实现减摩耐磨的核心材质基础。
二、核心技术性能与工况适配原理
减摩耐磨性能:巴氏合金的摩擦系数仅为0.005-0.01(润滑条件下),远低于铸铁(0.1-0.15)和普通碳钢(0.12-0.18)。其“软基硬质点”结构可使硬质点承担部分载荷,软基则起到缓冲与润滑作用。
合金具有良好的多孔性(孔隙率3%-5%),可吸附润滑油形成稳定的油膜,将主轴与轴瓦的固体摩擦转化为液体摩擦,从根源上降低摩擦损耗,杜绝“干磨烧瓦”事故,延长轴瓦与主轴的使用寿命。
抗冲击与顺应性:巴氏合金的延伸率≥15%,韧性优异,可通过微小的塑性变形吸收设备启动、负荷波动时产生的冲击力(冲击载荷可达100-150MPa),避免刚性碰撞对主轴和轴瓦造成损伤。
其良好的顺应性可适配主轴轻微偏摆(允许偏摆量≤0.02mm),补偿轴颈表面的微小不平整,降低设备运行中的振动幅值(可降低20%-30%),保障传动系统平稳运行。
导热与抗腐蚀性能:锡基巴氏合金的导热系数为35-45W/(m·K),铅基合金为25-35W/(m·K),均可快速传导摩擦产生的热量,避免局部高温导致润滑油变质或轴瓦变形。在工业介质中,锡基合金对润滑油、水的抗腐蚀性较强,铅基合金则可耐受轻微的酸碱介质。
应急保护性能:在油膜破裂等极端工况下,巴氏合金因质地较软(硬度低于主轴材质),会优先发生磨损,而非划伤造价高昂、更换难度大的主轴,最大限度降低设备核心部件的损耗,为停机维修争取时间。
三、关键加工工艺与质量控制
钨金瓦的加工工艺直接影响其性能与使用寿命,核心流程包括基底处理、合金熔炼、浇注成型、修刮加工及成品检测。
基底处理:轴瓦基底通常采用灰铸铁(HT200-HT250)或铸钢(ZG230-450)。加工前需对基底内表面除锈、除油,采用喷砂工艺提高表面粗糙度(Ra=1.6-3.2μm),确保巴氏合金与基底结合紧密,避免脱层、开裂;必要时可在基底内表面镀一层薄锡(厚度0.01-0.02mm),增强结合力。
合金熔炼:采用中频感应炉熔炼,温度控制在380-420℃(锡基合金)或350-390℃(铅基合金),温度过高会导致合金元素烧损、性能下降。熔炼过程中需进行脱氧处理(添加0.1%-0.2%的铝丝),去除炉内杂质;熔炼完成后静置5-10分钟,待杂质沉淀后再浇注。
浇注成型:浇注方式分为离心浇注与静态浇注。离心浇注(转速800-1200r/min)适用于圆柱形轴瓦,可使合金组织均匀、密度高,避免气孔、缩孔;静态浇注适用于异形轴瓦,浇注速度控制在5-10mm/s,避免飞溅与夹渣。浇注后需缓慢冷却(冷却速度5-10℃/min),防止内应力导致轴瓦开裂。
修刮加工:浇注成型后需进行粗加工、精加工及修刮。粗加工去除多余余量,精加工保证内径、长度等尺寸精度(尺寸公差≤±0.01mm);修刮是关键环节,需使轴瓦内表面与主轴的接触面积≥80%,接触点均匀分布(每平方厘米≥3-5个接触点),确保润滑油膜稳定;修刮后对内表面进行抛光处理。
成品检测:采用超声波无损检测检查合金与基底的结合情况,杜绝脱层、夹渣;采用硬度计检测合金硬度,确保符合牌号要求;采用千分尺、百分表检测尺寸精度与圆度;最后进行煤油渗透试验,检查密封性,无渗漏后方可出厂。
四、工业应用与选型要点
电力行业:主要应用于汽轮机、发电机的主轴轴瓦、推力轴瓦。该行业设备转速高(1500-3000r/min)、工况稳定,优先选用锡基巴氏合金轴瓦(如ZChSnSb11-6),要求减摩性、导热性与稳定性良好,同时适配机组启停冲击;选型时需根据主轴直径、载荷大小确定轴瓦厚度(通常5-10mm)与接触面积。
矿山行业:主要应用于棒磨机、球磨机、破碎机等设备的轴承座。该行业设备转速低(50-300r/min)、载荷大、工况恶劣,优先选用铅基巴氏合金轴瓦(如ZChPbSb16-16-2),要求承载能力与耐磨性强;选型时需考虑冲击载荷,适当增加轴瓦厚度,并优化密封结构,防止粉尘进入。
石化行业:主要应用于压缩机、泵类设备的轴瓦。该行业设备高频启停、介质腐蚀性强,高速压缩机选用锡基合金,低速重载泵类选用铅基合金;选型时需考虑介质腐蚀性,对轴瓦表面进行防腐处理,并优化润滑系统,确保润滑油的清洁度与供应稳定性。
船舶行业:主要应用于船舶主机、辅机的轴瓦。该行业工况复杂(振动大、湿度高),选用锡铅复合巴氏合金轴瓦,要求抗冲击性、抗腐蚀性与顺应性良好;选型时需考虑海水腐蚀影响,加强防锈处理,并适配颠簸工况,提高轴瓦稳定性。
五、运维与常见故障处理
日常运维要点:定期检查润滑油的油位、油质与油温,确保润滑油清洁(杂质含量≤0.02%)、油位正常,油温控制在30-60℃;定期清理轴瓦密封装置,防止粉尘、杂质进入;定期检测轴瓦温度与振动,若温度超过70℃、振动幅值超过0.05mm,需立即停机检查。
轴瓦磨损过快:主要原因是润滑油不足、油质变差或轴瓦与主轴接触不良。处理方法是补充或更换合格润滑油,对轴瓦重新修刮,确保接触面积与接触点符合要求,并检查主轴表面粗糙度,有划伤需抛光处理。
轴瓦脱层、开裂:主要原因是熔炼工艺不当、冷却速度过快或基底处理不彻底。轻微脱层可采用局部补焊修复,补焊后重新刮研与检测;开裂或严重脱层的轴瓦需更换,同时排查熔炼与浇注工艺,避免再次出现缺陷。
烧瓦事故:主要原因是润滑油中断、油膜破裂或轴瓦装配偏差。处理方法是立即停机,拆卸轴瓦与主轴检查磨损情况;更换损坏的轴瓦,修复划伤的主轴;排查润滑系统故障,确保供油稳定;重新装配轴瓦,调整装配间隙(通常0.03-0.05mm)。
修复技术:磨损后的巴氏合金轴瓦可采用补焊修复,锡基合金采用锡锑合金焊条,铅基合金采用铅锑合金焊条,补焊温度控制在380-400℃,补焊后需修刮与检测;对于批量磨损的轴瓦,可采用整体浇注修复,降低运维成本。
六、技术发展趋势
随着重型机械行业向大型化、高速化、智能化方向发展,对钨金瓦(巴氏合金轴瓦)的性能要求不断提升,其技术发展主要呈现三个趋势。
一是材质改性:通过添加微量钨、钛等合金元素,或采用巴氏合金与碳纤维、石墨烯复合,提高合金的硬度、耐磨性与疲劳强度。
二是加工工艺智能化:采用数控修刮、激光检测等技术,提高轴瓦的加工精度与效率,降低人为误差。
三是运维智能化:结合传感器技术与大数据分析,实时监测轴瓦的温度、振动、磨损情况,实现故障预警与智能运维,进一步提升设备运行的稳定性与可靠性。
结语
钨金瓦与巴氏合金轴瓦作为重型机械传动系统的核心构件,其材质特性、加工工艺与应用技术直接关系到设备的运行安全与效率。未来,随着材料技术与加工工艺的不断创新,巴氏合金轴瓦将进一步拓展应用边界,为工业高质量发展提供更坚实的技术支撑。