大直径铅青铜铜套多用在重载、低速、启停频繁的轴颈与关节部位。它靠游离铅相自润滑、抗咬合,但大直径薄壁筒形件在铸造与镗孔环节最容易出偏差。下面按选材、铸造、镗孔、油槽与压装五个环节,把加工与检验要点讲清楚。
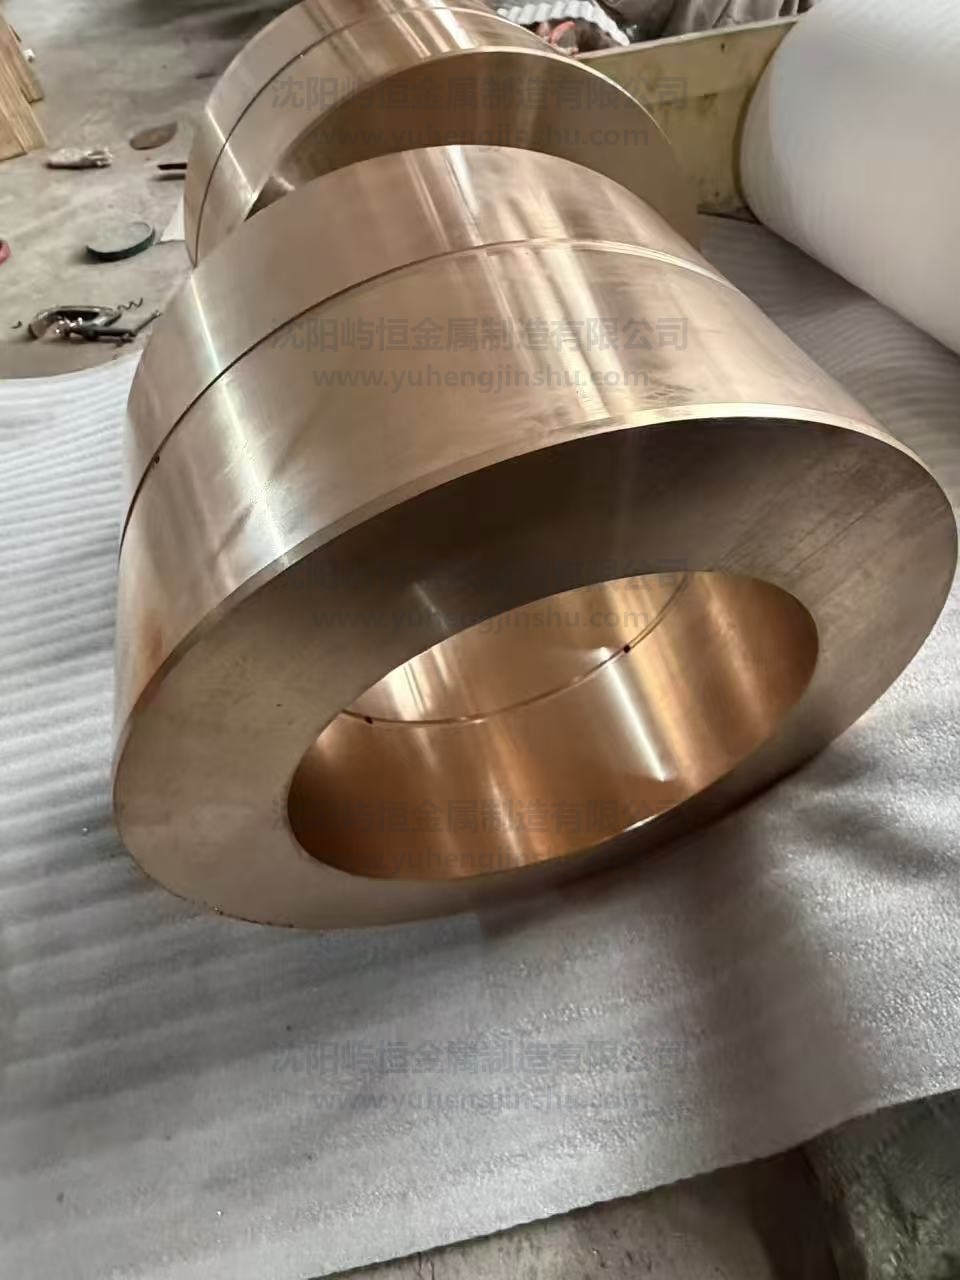
一、先定材质:铅青铜为什么适合重载低速
铅青铜(lead bronze)与普通锡青铜的区别,在于基体里多了游离的铅相。以常用的 ZCuPb10Sn10(俗称 10-10 铅青铜,GB/T 1176-2013,对应 UNS C93700)为例,成分大致为铜余量、锡约 10%、铅约 10%。铅几乎不固溶于铜,而是以细小颗粒弥散分布在基体中;运转时铅被带到摩擦面,形成一层软质润滑膜,把摩擦副隔开。
带来的好处很直接:抗咬合、抗胶合能力强,跑合快,即使润滑不良或短期断油也不容易烧瓦。因此它是重载、低速、带冲击工况下的常用衬套材料 —— 大型工程机械、冶金与矿山设备、水利与起重设备的轴套上都常见。
但边界也要说清:铅青铜的强度与硬度低于铝青铜,不适合高线速度;铅对酸性介质敏感,接触食品 / 饮用水的部位不宜使用。选材时先看工况,别只比价格。
二、毛坯:铸造的壁厚与缺陷决定后道好不好做
大直径筒形铜套常用砂型铸造;批量或有致密度要求时也可用离心铸造。毛坯阶段要盯三件事:
- 壁厚均匀:壁厚差过大会在加工后暴露(椭圆、偏壁),装配时受力不均。
- 铸造缺陷:气孔、夹渣、缩松在镗孔后可能刚好露在配合面上。
- 加工余量:大件单边留量要够,既去掉表皮缺陷,又不浪费工时。
三、镗孔与变形的控制
大直径薄壁筒形件最怕变形,难点集中在三处:
- 同轴度与圆柱度:镗孔易出锥度、椭圆与轴线偏斜,通常分粗、精两次镗,粗镗后释放应力再精镗。
- 端面垂直度:端面与内孔轴线的垂直度决定装配后受力是否均匀。
- 装夹:夹持力大压变形、小则夹不稳,宜用大面积软爪或专用工装,对称、小进给、多次走刀。
关键尺寸(内孔、外圆、长度、同轴度)在恒温、松夹状态下测量,用内径百分表、外径千分尺等逐件检测,必要时提供检测数据。
四、油槽与注油孔:把润滑通道开对
衬套要不要开油槽,看润滑方式。脂润滑或间歇给油的重载部位,通常在内孔开螺旋或环形油槽,并配注油孔(油杯孔)把润滑剂送到摩擦面;油槽走向要与轴的旋转方向配合,避免把润滑剂刮走。注意两点:油槽不能破坏配合面的有效承载面积;孔口、槽边要去毛刺,防止刮伤轴颈。
五、过盈压装:配合与压入
这类铜套多以过盈配合压入钢件座孔(如油缸连接件或钢套)。要点是按图预留压装余量,控制好压装前后的尺寸关系:压入后内孔会收缩,因此图中标注的最终内孔尺寸往往是压入后的尺寸。压装前清理毛刺与油污,压入时用导向工装保证同轴,压装后用内径量具复核内孔,避免过盈过大导致衬套鼓胀或开裂。
六、成品该检验什么
- 内孔直径与圆柱度、外圆直径、长度、端面垂直度;
- 同轴度与壁厚均匀性;
- 油槽、注油孔位置与去毛刺;
- 材质(牌号与化学成分),必要时附材质报告。
结语
铅青铜铜套的难点不在材料本身,而在大直径薄壁件的铸造与镗孔变形控制,以及过盈压装的尺寸预留。把这几件事守住,重载低速工况下的寿命就稳了。需要按图加工大直径铅青铜铜套,可查看大直径铅青铜铜套产品页或直接联系我们。