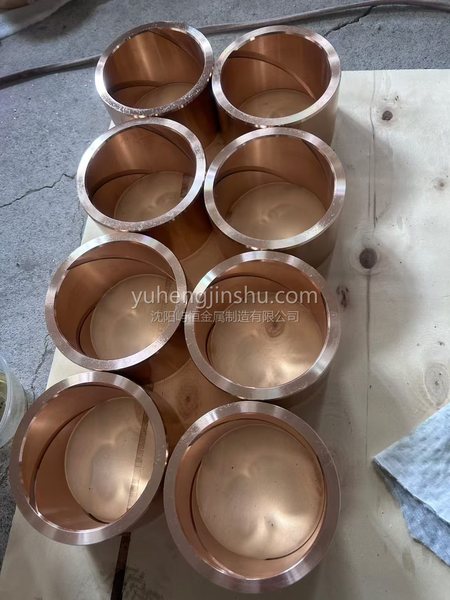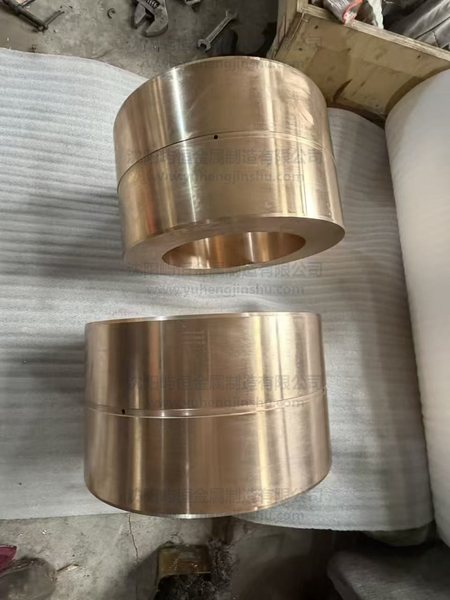
1/2
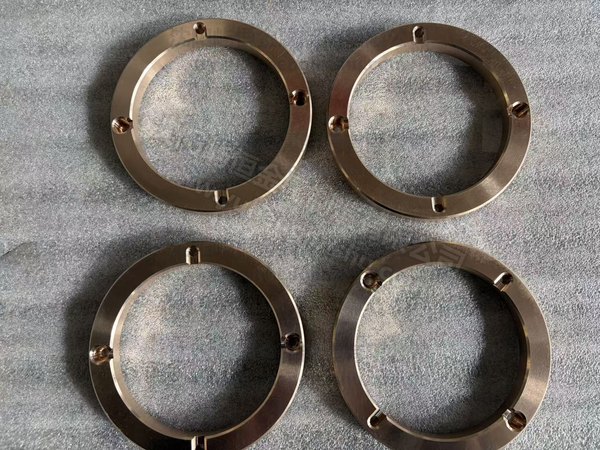
鼠标悬停放大看细节 · 点击缩略图或左右箭头切换
| 材质 | ZCuPb10Sn10(铅青铜,EN 1982 CC495 / UNS C93700) |
|---|---|
| 核心特点 | 嵌藏性好、抗咬合、耐边界润滑、抗疲劳 |
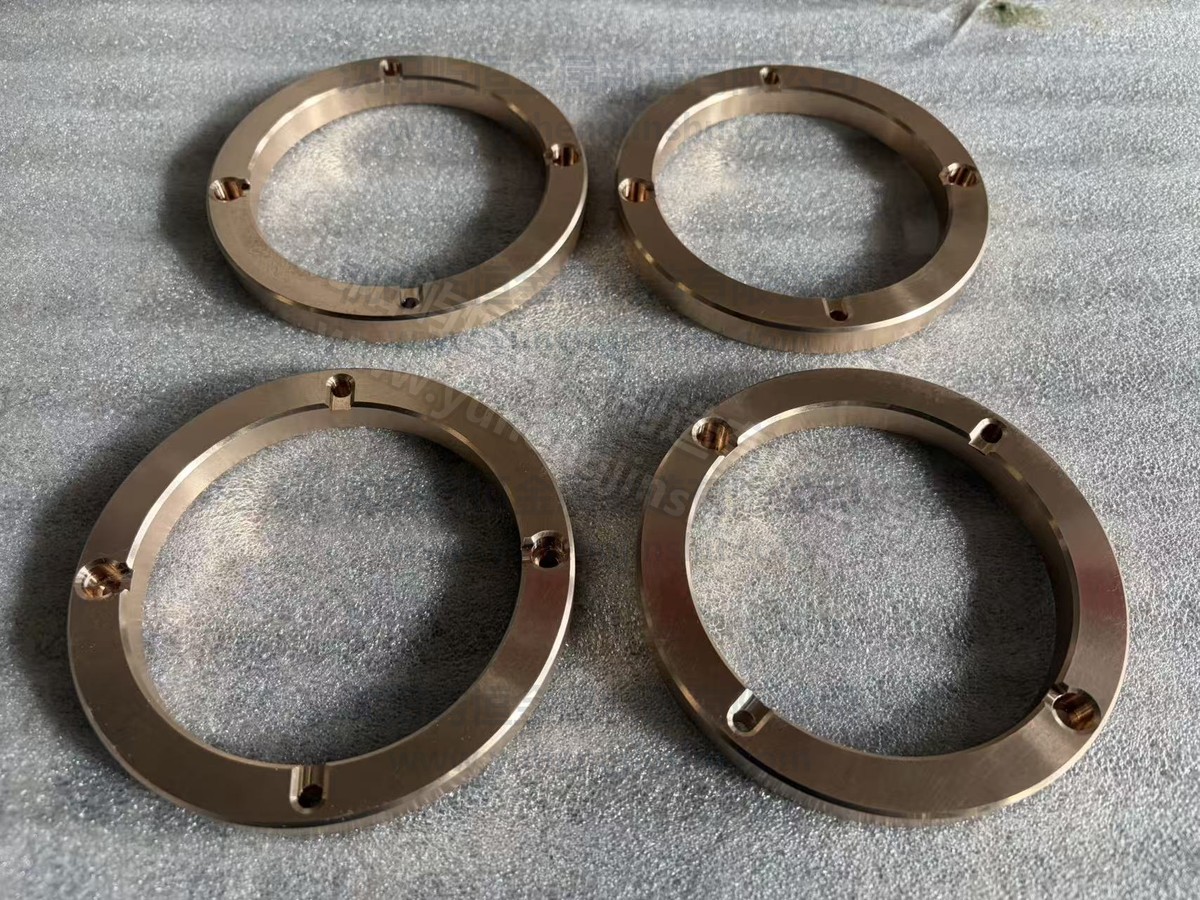
| 典型形式 | 四孔沉头推力垫圈、止推环、配对垫圈 |
| 加工 | 砂型铸造 + 粗精加工;内外圆、端面、沉孔按图 |
| 适配工况 | 重载、低速、润滑一般、有冲击与污物侵入的推力面 |
| 批量 | 4 件起定制,可批量供货 |
| 材质 | ZCuPb10Sn10(铅青铜,EN 1982 CC495 / UNS C93700) |
|---|---|
| 核心特点 | 嵌藏性好、抗咬合、耐边界润滑、抗疲劳 |
| 典型形式 | 四孔沉头推力垫圈、止推环、配对垫圈 |
| 加工 | 砂型铸造 + 粗精加工;内外圆、端面、沉孔按图 |
| 适配工况 | 重载、低速、润滑一般、有冲击与污物侵入的推力面 |
| 批量 | 4 件起定制,可批量供货 |
推力垫圈也叫止推垫圈、止推环、推力片,装在设备上承受轴向推力的那一片位置:外圆、内孔、厚度看着简单,真正难的是四个沉头的孔位、两端面的平行度,以及同一台设备上几片垫圈之间的厚度一致性。
这三项偏差都不会当场报错。单件用卡尺量,一片比另一片厚 0.06 mm 也合格;但两片装进同一个推力腔、螺栓压紧的那一刻,缝就全跑到一边去了——一头压死,一头留着间隙。垫圈是承磨件不是垫片,这道缝是油膜问题,不是外观问题:间隙大的那侧油膜建立不起来,接触从面接触退化成线接触,几十小时就能看到偏磨的亮带。
所以这个件的成本大头不在材料,而在「按图把三个尺寸关系做实」:孔位靠分度定位而不是划样冲,端面靠一次装夹车完而不是翻面再夹,配对靠测厚分组而不是随手抓两片。
| 材质 | ZCuPb10Sn10 铸造铅青铜(GB/T 1176-2013) |
|---|---|
| 对应牌号 | EN 1982 CC495;UNS C93700(相当于 SAE 64) |
| 化学成分 | Sn 9.0~11.0 %、Pb 8.0~11.0 %、Cu 余量 |
| 力学性能(砂型) | 抗拉强度 ≥180 MPa;延伸率 ≥7 %;硬度 ≥65 HBW |
| 密度 | 约 8.9 g/cm³ |
| 组织特点 | 铅以游离相均匀分布于铜锡基体,形成润滑与嵌藏微区 |
| 典型形式 | 四孔(或多孔)沉头推力垫圈、光面止推环、配对垫圈 |
| 加工 | 砂型铸造 + 车削内外圆与端面 + 分度钻沉孔 + 倒角去毛刺 |
| 形位控制 | 两端面平行度、端面圆跳动、厚度分组、沉孔孔位与孔深 |
| 包装 | 逐件薄膜/泡沫分隔,成对装袋,木箱发货 |
| 定制方式 | 来图 / 来样 / 旧件复制 / 现场实测 |
| 交付 | 常规 10~20 天,视规格与数量 |
ZCuPb10Sn10 是国标铸造铅青铜牌号,行业里常叫 10-10 铅青铜:含锡 9~11 %、含铅 8~11 %,余量为铜。锡溶进铜基体起固溶强化,把基体的强度和硬度抬起来;铅在铜里几乎不溶,凝固时被排到晶界和枝晶之间,形成一层细小的游离相。这层游离铅就是它的本事——铅软、滑、熔点低,受力时被挤出铺展,把两个摩擦面隔开一层薄膜;磨屑和氧化皮压进铅相,而不是被拖着在轴颈上犁沟。
代价同样来自这层组织。铅相本身就是软点,整体强度、硬度都不高:砂型铸造抗拉强度 ≥180 MPa,大约是铝青铜的三分之一;硬度 ≥65 HBW,比锡青铜略低。磨粒嵌入是优点,反过来意味着它自己也会被磨掉,所以它适合做「可更换的牺牲件」——磨损发生在垫圈上,保护的是轴颈和壳体。
还有两条边界要先说清楚:含铅 8~11 % 的材料在食品接触、饮用水管路、以及长期工作温度超过约 150 ℃ 的场合受限或禁用;铅在高温下强度下降也快,超过这个温区,嵌藏性的优势换不回承载能力的损失。
| Sn 9.0~11.0 % | 固溶强化铜基体,提高硬度与耐磨性;含量不足基体偏软、易变形,过高则塑性下降、铸造时易产生偏析 |
|---|---|
| Pb 8.0~11.0 % | 游离相:减摩、嵌藏磨屑、提高贴合性,缺油瞬间防止咬合;含量过高则强度与韧性明显下降 |
| Cu 余量 | 基体,承担载荷、传导摩擦热 |
| 杂质 | 按 GB/T 1176 控制;杂质偏高会让铅相聚集成块,局部分布不匀,磨损后出现麻点状凹坑 |
推力面上没有滚动体,载荷全靠一片环在油膜上滑过去。转速起来以后,润滑油被带进环面与对面之间的楔形间隙,形成动压油膜,把两个面隔开几微米到几十微米;这层膜的厚度决定摩擦系数,也决定了件能用多久。
麻烦在于动压膜不是随时都在。停机再起动、低速盘车、频繁正反转、摆动关节,这些时刻转速不够,油带不进来,接触面直接金属对金属。铅青铜就是为这一段准备的:铅相在缺油瞬间被挤出铺展,形成一层转移膜,把咬合挡在门外;等油膜重新建立,它又退回基体里。
所以选它的时候要看的是「油膜最差的那一段工况」,不是额定转速下的那一段。反过来说,如果设备常年高速运转、油膜稳定,铅青铜的低强度反而成了短板,这时候锡青铜更合适。
第一道,熔炼与浇注。铅和铜的密度差大、熔点差也大,熔炼时搅拌不均或浇注温度偏低,铅就会下沉聚集成块,做成垫圈后局部软硬不一,磨损后出现斑块状凹坑。铸造这一关控制的是成分均匀性和皮下气孔——皮下有气孔,车到尺寸就露出来,只能报废。
第二道,粗车。把铸造黑皮、浇冒口余量车掉,留出精加工余量。这一道要把铸件内部的硬点和夹砂暴露出来,早发现早处理,不至于精车到尺寸才发现缺陷。
第三道,精车端面。内外圆和两个端面在一次装夹里车完,这是平行度能不能保住的根本。翻面二次装夹,卡盘爪的定位面本身有跳动,夹紧力一松一紧,端面就跟着走样。薄壁大直径的件更明显——夹紧力稍大,卸下后弹性回弹,量着平装上翘。
第四道,分度钻沉孔。四个沉孔按分布圆直径和起始角定位,在回转工作台上分度钻,不靠划线打样冲。沉孔直径、深度、沉头角度三项都要对:同样标 Φ11,90° 与 120° 的沉头,螺栓头坐进去高度差一截,压紧面就偏了;深度多钻 1 mm,薄垫圈可能直接钻穿。
第五道,倒角、去毛刺、清洗。孔口倒角和去毛刺是最容易被省掉的一步,也是最容易在装配时出问题的一步:铸件皮下有硬点,钻完孔口留一圈翻边毛刺,装配时正好刮在配合面上,一片垫圈划伤对面,几万块的件跟着返修。
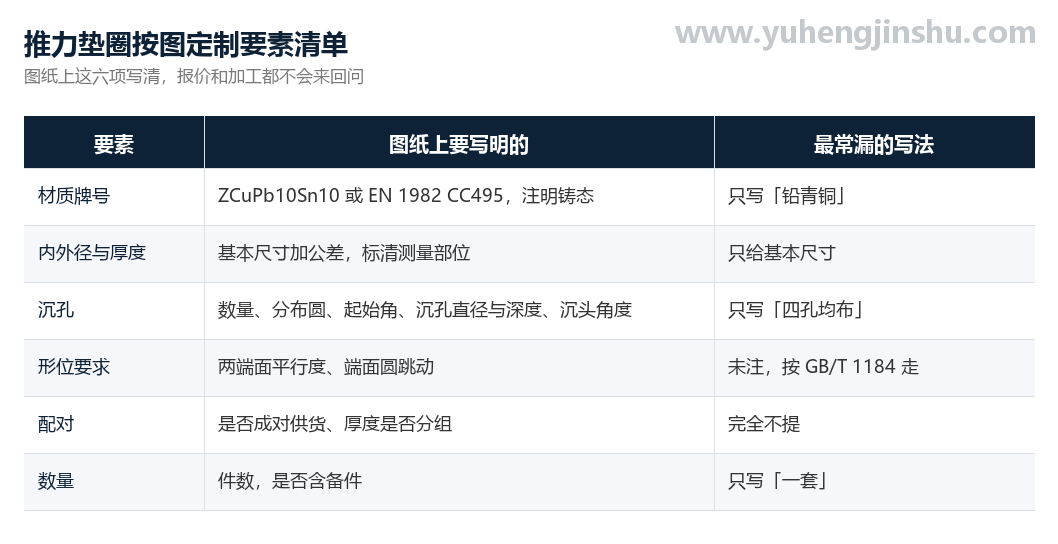
推力垫圈的图往往只有一张 A4、三视图加一个剖面,看着齐全,实际报价和加工时经常要来回确认。下面八项是最常见的漏项,缺一项就多一轮沟通,严重的直接做废。
| 端面单侧偏磨 | 成因:两端面平行度超差,或压装时受力不均、贴合面有异物。 处置:复测平行度与厚度差;装配时对角均匀拧紧,清理贴合面。 |
|---|---|
| 环面拉出沟槽 | 成因:磨粒、氧化皮、铸造残砂进入摩擦副,油路无过滤。 处置:孔口倒角清根,油路加过滤或定期换油;已拉伤的垫圈整片更换。 |
| 内孔与轴颈咬死 | 成因:缺油、配合间隙过小、起动次数频繁。 处置:核对配合间隙与油路供油量;间歇工况确认边界润滑是否成立。 |
| 几片厚度不一致 | 成因:未按厚度分组供货,同批件公差带拉满。 处置:要求同炉同批、测厚分组、成对装袋。 |
| 沉孔位置对不上螺栓 | 成因:图上未定义起始角,或分度基准取错。 处置:图纸标分布圆直径 + 起始角 + 基准孔;来图确认后再投料。 |
| 边缘崩缺、掉角 | 成因:铸件皮下硬点、倒角不足、装配敲击。 处置:加大孔口与边缘倒角,装配改用压装工具而非锤击。 |
推力垫圈在多数设备上是成组使用的:一片贴在旋转件上,一片贴在静止件上,中间靠油膜隔开;也有单片直接顶在壳体端面的结构。无论哪种,装配环节的四个动作直接影响寿命。
铅青铜推力垫圈用在「重载、低速、润滑条件一般」的位置最合适。以下几类是常见结构,具体的尺寸与孔位都按图加工。
推力垫圈不是只有铅青铜一种做法。同样是止推面,材料选错的表现是「装上去能用,但寿命差好几倍」,所以出图前先把工况对一遍。
| ZCuPb10Sn10 铅青铜 | 重载低速、边界润滑、抗咬合与嵌藏优先;含铅,食品/饮用水/高温受限。本页产品 |
|---|---|
| ZCuSn10P1 锡青铜 | 中高速、油膜稳定场合;耐磨、跑合好、无铅,强度略高于铅青铜,抗咬合不如铅青铜 |
| ZCuAl10Fe3 铝青铜 | 高强度、耐海水与腐蚀、抗冲击;跑合性与嵌藏性差,要求润滑可靠 |
| ZCuZn25Al6Fe3Mn3 高力黄铜 | 成本优先的中载工况;承载能力中等,耐磨性一般,适合批量件 |
| ZA303 锌基合金 | 低速重载替代铜的低成本方案;温度上限较低,高温工况不适用 |
| ZChSnSb11-6 巴氏合金 | 油膜轴承的衬层材料,极软、嵌藏性最好;需浇铸在钢背或铸铁瓦背上,不适合做裸环 |
反过来的判断也成立:如果设备常年高速、油膜稳定、温度偏高,铅青铜的低强度就是短板;如果介质含海水或强腐蚀,铅青铜里的铅相会优先腐蚀。这两类情况都应该在出图前改材料,而不是做出来再换。
铅青铜的优势建立在「润滑一般、重载低速」这条前提上。如果工况是高速、高温或强腐蚀,或者零件直接接触食品与饮用水,ZCuPb10Sn10 就不合适:高速改锡青铜 ZCuSn10P1,高强度与耐海水改铝青铜 ZCuAl10Fe3,成本优先的中低速重载可考虑高力黄铜或锌基合金。这类改动在出图前定,比做出来再换料省事得多。
普通垫圈多为标准件,作用是分散压力、防松;推力垫圈是设备上的承压滑动件,要按图控制材质、内外径公差、厚度与两端面平行度,磨损后整片更换。前者买标准件即可,后者必须按图做。
ZCuPb10Sn10 含铅 8~11 %,在食品接触、饮用水管路和长期高温(约 150℃ 以上)工况受限;这类场合建议改用锡青铜或铝青铜,图纸定型前先确认。另外环保法规对含铅件的申报要求,出口前需要和客户核对。
可以。按图纸给分布圆直径、起始角、沉孔直径与深度、沉头角度加工;只写「四孔均布」无法确定起始角,会多做一次确认。孔数也可以不是四个,六孔、八孔按图分度即可。
一台设备上通常两片一组使用,两片厚度不一致时,压紧后必然偏载,油膜在一侧建立不起来。我们按同炉料、同工序加工,测厚后分组、成对装袋,避免现场「抓两片就装」。
可以。旧件实测复制是常规做法:提供实物或关键尺寸(内径、外径、厚度、分布圆、沉孔尺寸),我们按实测数据出图确认后再投料。磨损件建议同时告知原始厚度,避免按磨薄的尺寸做。
4 件起定制,常规 10~20 天交货,视规格与数量而定;单件或小批的急件可以沟通排产。大直径、异形孔位或需要配对分组的,报价时会一并说明。
出厂前按图逐项检查,常见检验项包括内径、外径、厚度、两端面平行度、沉孔孔位与孔深、表面粗糙度;未注线性公差按 GB/T 1804-1992(m 级)、未注角度公差按 GB 11335-1989(m 级)执行。可按要求提供材质证明与尺寸检验报告。推力垫圈类:重点控制厚度一致性、沉孔相对位置与孔口倒角,成对供货时按厚度分组。
同类铜合金滑动件与自润滑产品
该产品的合金牌号(成分、性能与选型)
把图纸、旧件尺寸或使用部位发给我们,1 个工作日内回复。