纯铜熔炼复杂、铸件废品率高,关键在于脱氧、排气与除渣。本文介绍紫铜铸件的熔炼控制、炉前检验方法与浇注要点。
紫铜铸件的特点与难点
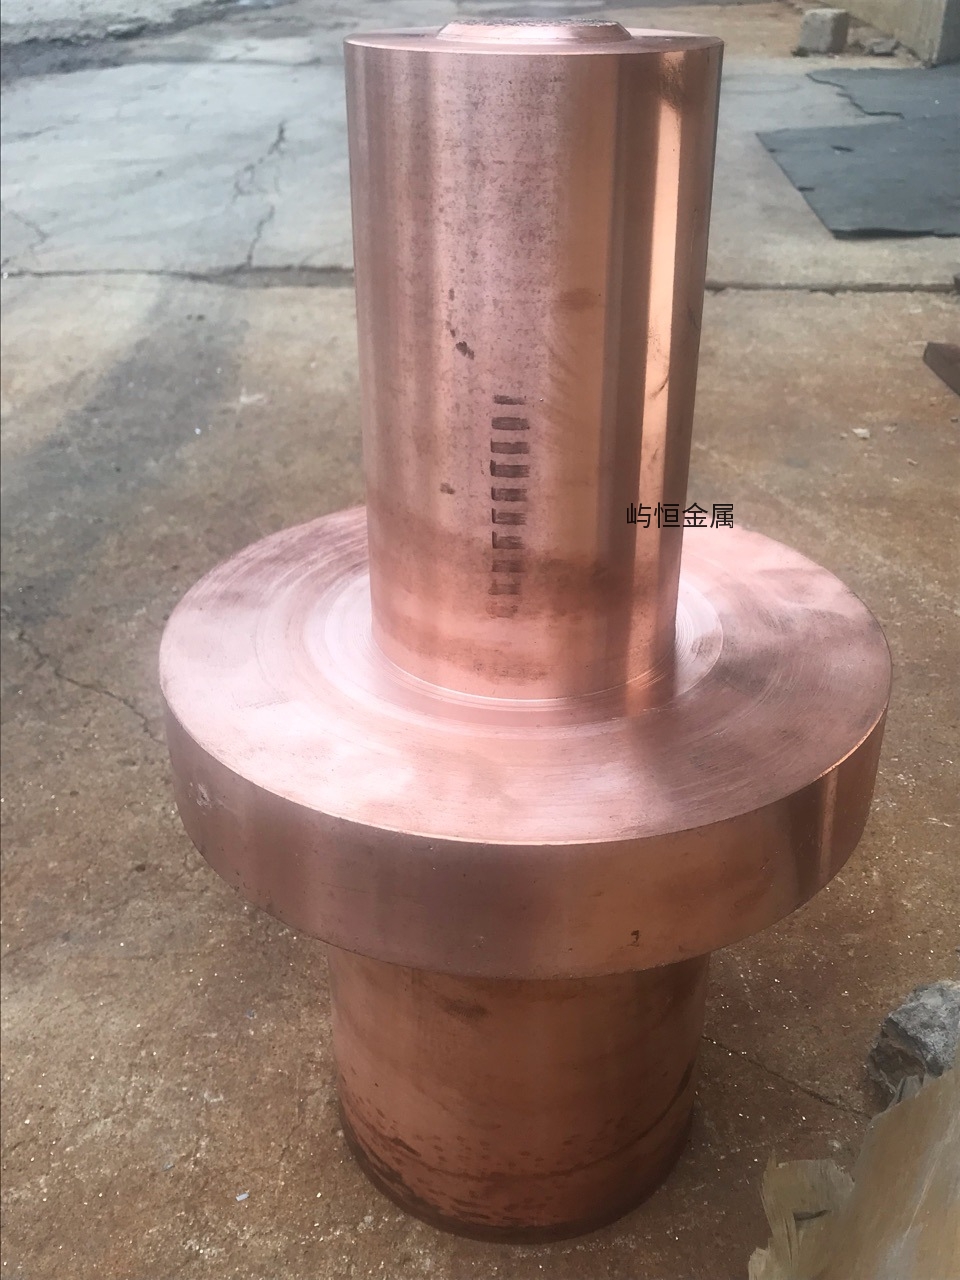
纯铜(紫铜、电解铜)质地软、强度低、价格高,很少直接用来铸造铸件。但纯铜导电性能和导热性能好,具有较高的化学稳定性,在大气、淡水中均有一定的抗腐蚀能力,常被用于航空仪器仪表零件、罗盘、导电铜瓦、接线板、氧气喷嘴等要求导电性能好的铸件。
纯铜熔炼极其复杂,铸件废品率高、产品质量不稳定,铸造工艺方法难以掌握,主要问题是脱氧、排气、除渣不彻底,铸造工艺和浇注方法不合理,易产生缩孔、裂纹、氧化夹渣等缺陷。
熔炼控制
能否产出优质紫铜铸件,熔炼最为关键,要严格控制每个环节。首先炉料必须保持干净、无油污、无氧化,非金属材料必须保持干燥,木炭必须烘干。
将干燥木炭或自制覆盖剂加入坩埚底部,预热熔炼炉至炉膛内温度500℃左右,再加入紫铜;熔炼过程中木炭或自制覆盖剂如有烧损应随时补加、保持高度,防止铜液暴露氧化。
溶液温度升至1180-1210℃时,使用磷铜预脱氧,磷铜用石墨罩压入底部并轻轻摇晃;温度达到1220℃时,使用石墨罩加入纯镁,让铜液中的氧化杂质上浮。一般经过两次脱氧,铜液就可以满足要求。
但有些纯铜含氧量极高,两次脱氧还不足以达到要求,需进行第三次脱氧;第三次不能使用磷铜和纯镁,只能用纯锌改性脱氧,锌加入量不能过多,过多的锌会降低导电性,也可使用干燥的惰性气体。
炉前检验
炉前检验方法简单而重要,不可省略。刮去试样表面的氧化皮:若表面平整或轻微下凹,中间部位有轻微撕裂,表面呈灰黑色并有不规则皱皮,证明脱氧排气彻底,合金液合格。
若试样表面中间部位凸起,或中间有爆花状撕裂纹,证明脱氧排气不好,合金液不合格,必须重新加入适量的纯镁脱氧排气或清渣。
淬水后敲断,看其断口宏观组织:合格的断口平整、呈砖红色,组织细密,成分均匀,无偏析和夹渣,折断弯角在120°以上,证明材料的力学性能合格,可以浇注铸件;若断口晶粒粗大、砖红色数量很少、颜色发灰、表面黑色氧化皮过厚,表明脱氧不彻底,需再加入适量的纯锌彻底脱氧,再次炉前检验,合格后浇注。
浇注控制
浇注砂型铸件必须将砂型舂实并彻底烘干;浇注金属型铸件,必须将金属型预热至300~350℃,再缓慢冷却到工作温度40~60℃后浇注。采用不断流、大流股快速充型,浇注温度应控制在1150~1200℃之间。
浇注完毕后用石墨棒不断打破冒口结壳,这个方法非常关键,可有效增加压力、补缩铸件,之后补充液态金属直至凝固。