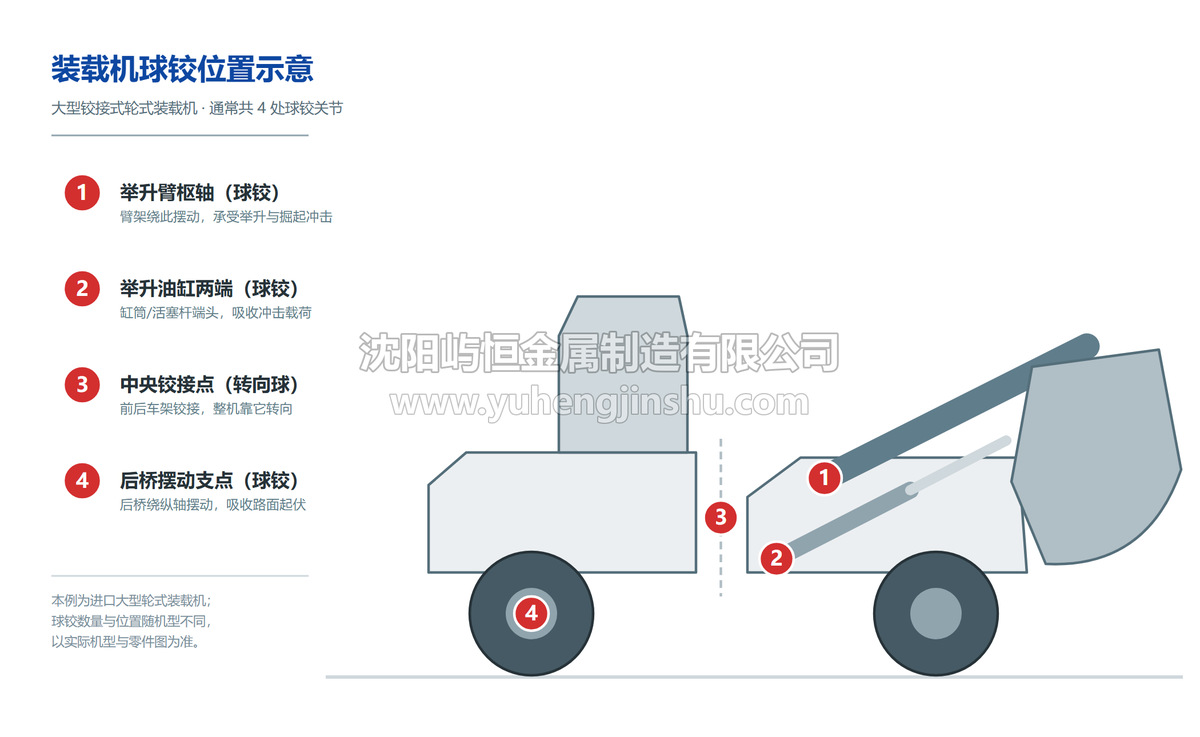
铰接式装载机的举升臂枢轴、举升油缸两端、中央铰接点、后桥摆动支点都用球铰关节。这些关节一边承受大压载荷,一边不停小幅摆动,还常在粉尘和水汽里工作。球面上的衬套磨薄到一定程度,整台车就开始旷动、异响。下面按失效形式拆解磨损原因,讲清材质怎么选、油槽怎么开、装的时候注意什么,最后给一份更换判断清单。
一、球铰关节的结构:一个球头,两片衬套
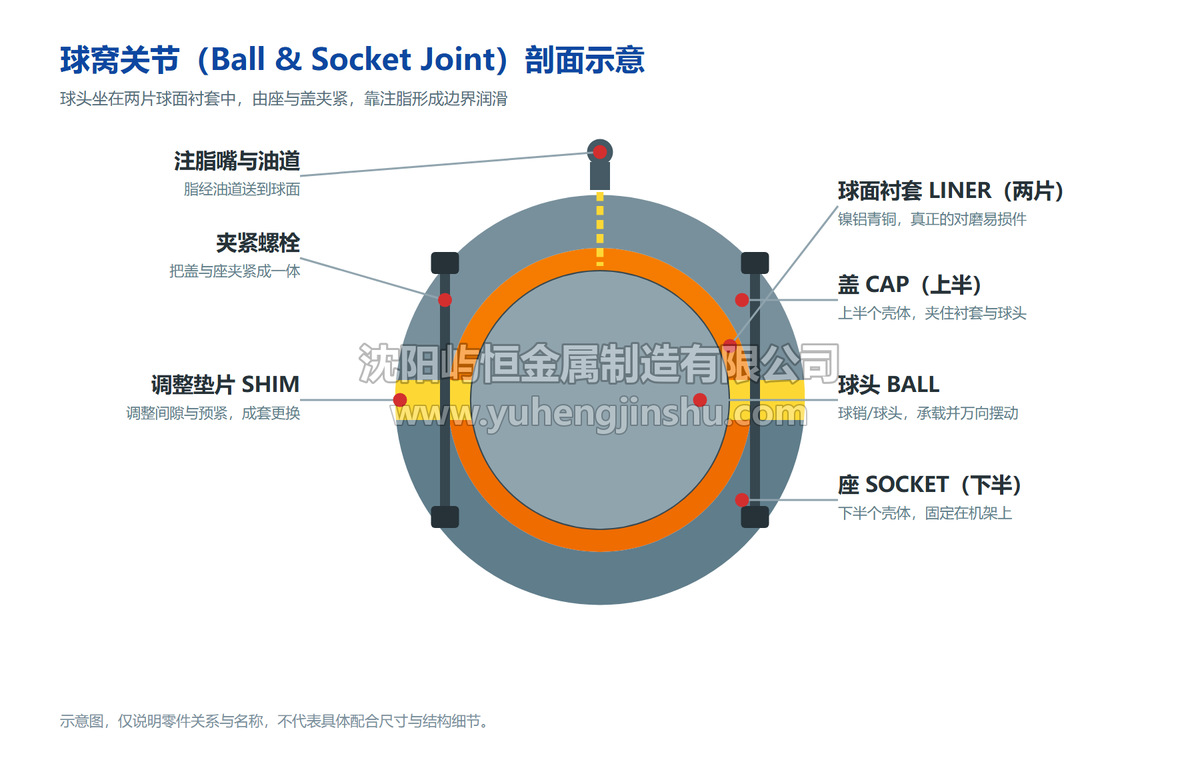
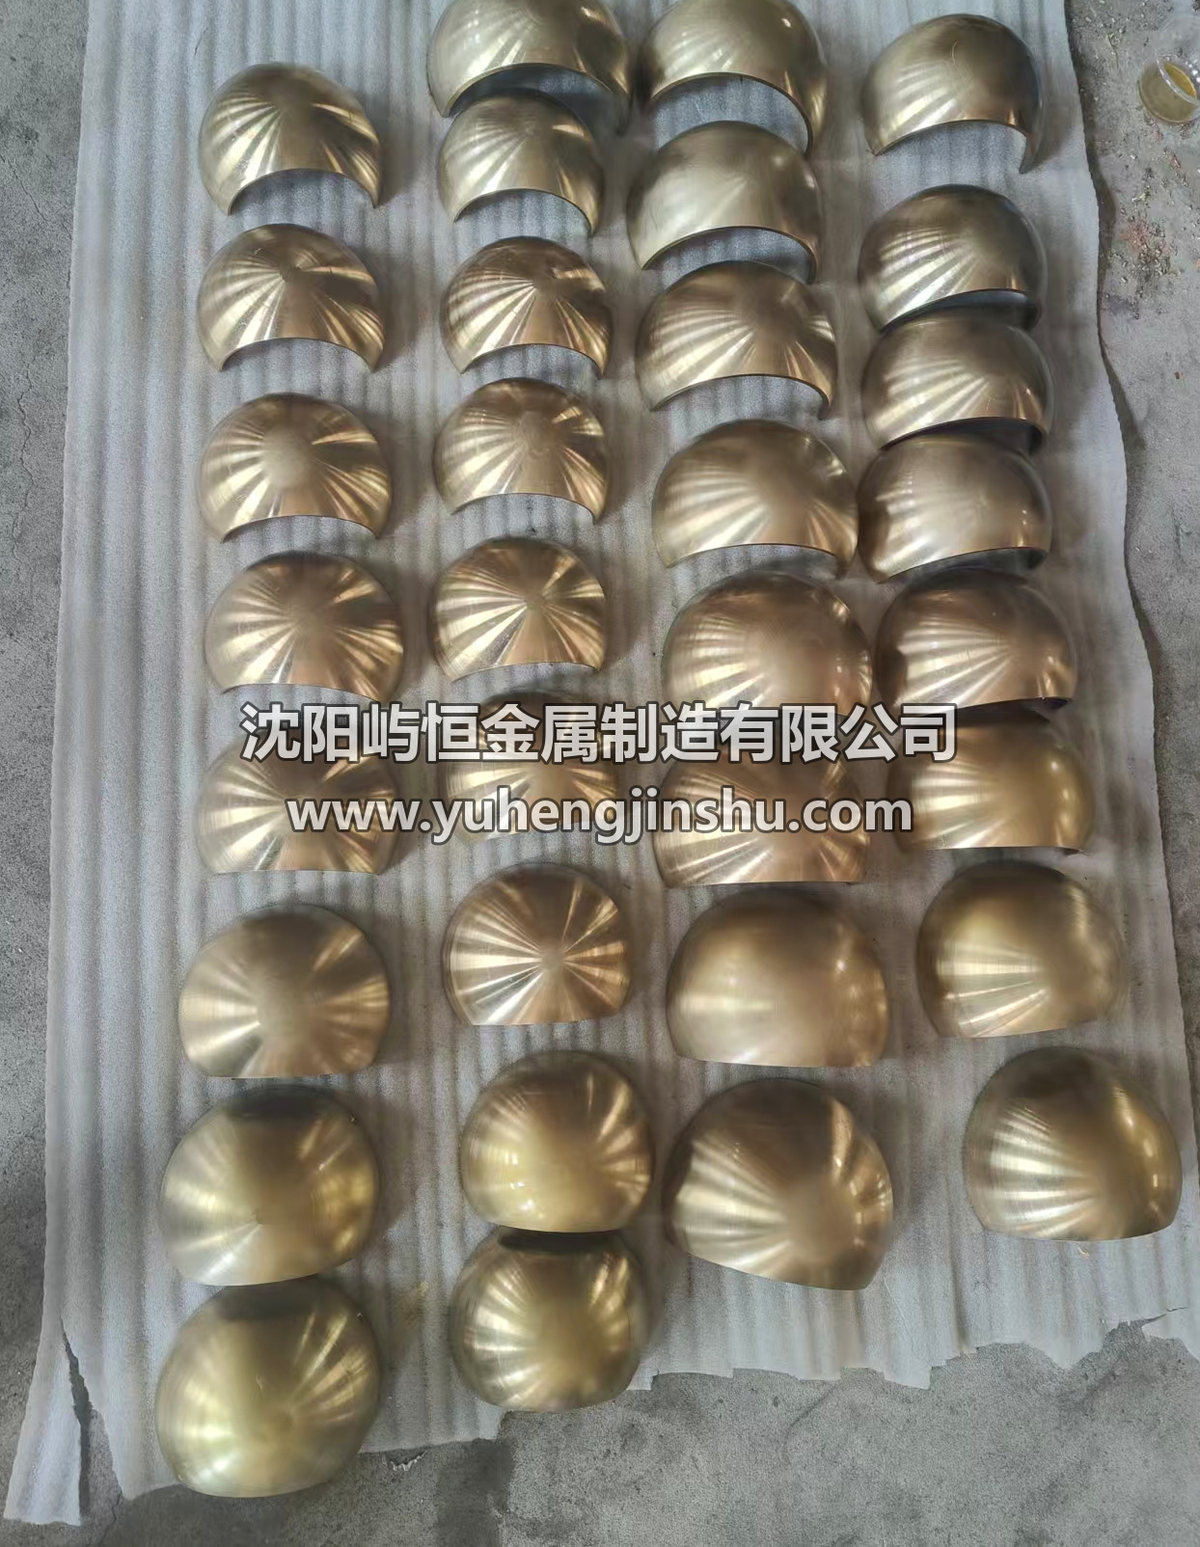
球铰关节的核心是一个球头,被夹在球窝座和球盖之间。球头与球窝之间垫着的铜合金件,就是球铰衬套——两片半球形的衬套,一片嵌进球窝座,一片嵌进球盖,合起来包住球头。
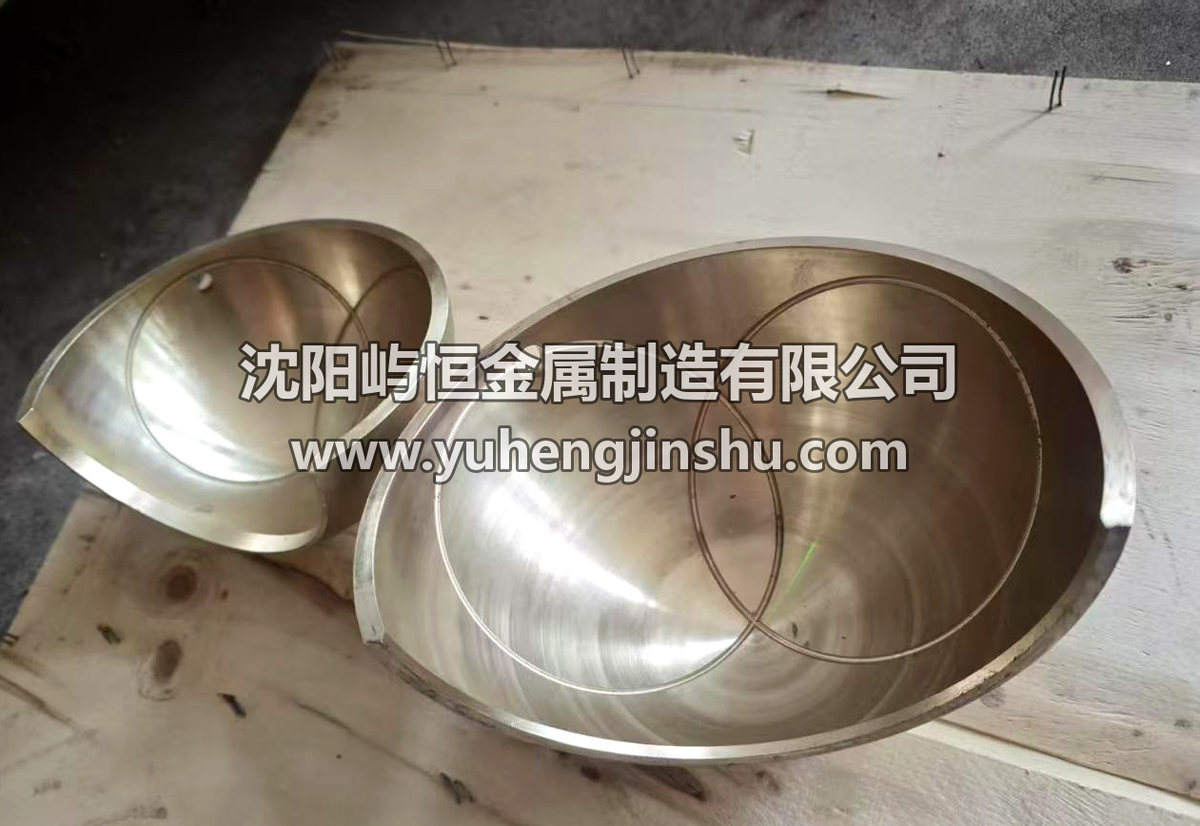
衬套内球面通常开交叉油槽。润滑脂从注脂孔压入后,顺着油槽铺满整个球面。关节能不能长期用下去,很大程度取决于这层油脂能不能一直留在球面上。
同样叫球铰,四个位置的受力并不一样:
| 位置 | 主要载荷 | 摆动特征 | 对衬套的要求 |
|---|---|---|---|
| 举升臂枢轴 | 满载举升时的压载荷最大 | 摆动幅度中等 | 高比压下的抗压与抗胶合 |
| 举升油缸两端 | 压载荷 + 交变载荷 | 摆动角度最大 | 抗磨与油膜保持 |
| 中央铰接点 | 转向时的交变载荷 | 摆动频繁、角度大 | 抗疲劳点蚀 |
| 后桥摆动支点 | 路面冲击载荷 | 小幅高频摆动 | 抗冲击与抗磨粒磨损 |
二、球铰衬套常见的六种失效形式
拆下来的衬套,坏法基本落在下面六类里。看清是哪一类,才知道该改材质、改油槽还是改密封。
| 失效形式 | 现场表现 | 主要原因 | 处理方向 |
|---|---|---|---|
| 磨粒磨损 | 球面顺纹拉伤,油脂里有砂粒 | 粉尘从密封处进入 | 改善密封与注脂周期 |
| 粘着(胶合) | 球面发亮起毛,局部被撕下来 | 润滑脂流失、比压过高 | 恢复供脂,校核比压 |
| 疲劳点蚀 | 球面出现密集小麻点并逐渐扩展 | 交变载荷、材质承载不足 | 提高材质等级 |
| 腐蚀 | 表面发暗,有点状蚀坑 | 水汽与酸性介质侵入 | 换耐蚀材质、加强密封 |
| 塑性变形 | 球面压出凹坑,配合变松 | 过载,或材质硬度不足 | 核算载荷,提高强度 |
| 润滑失效 | 干摩擦,温度升高直至抱死 | 油槽堵死、注脂周期过长 | 疏通油槽,缩短注脂间隔 |
现场遇到最多的是磨粒磨损和润滑失效,这两类往往同时发生:粉尘一旦进到球面,会把润滑脂研成研磨膏,磨损速度成倍上升。
三、为什么球铰衬套多用镍铝青铜 9-4-4-2
球铰的工作状态是重载、低速、摆动。这种工况下,材料光有硬度不够,还得扛得住高的面压,并且在润滑不足时抵抗胶合。
ZCuAl9Fe4Ni4Mn2(简称 9-4-4-2)是镍铝青铜里为这类工况准备的一个牌号,各元素分工大致是:
- 铝固溶强化,并与铁、镍形成硬质 κ 相,把强度和硬度提上去;
- 铁形成富铁 κ 相,细化晶粒,提高强度与耐磨性;
- 镍形成镍铝系 κ 相,兼顾强度、韧性与耐蚀性,高温下抗胶合;
- 锰脱氧、改善充型性,同时固溶强化。
硬质的 κ 相弥散分布在较软的 α 基体上,形成典型的“软基体 + 硬质点”耐磨组织:硬质相承担接触压力、抵抗犁削,基体提供韧性与嵌藏能力。化学成分与力学性能按 GB/T 1176-2013:
| 元素 | 含量(wt %) | 作用 |
|---|---|---|
| Al | 8.5 ~ 10.0 | 固溶强化主体,参与形成 κ 相 |
| Fe | 4.0 ~ 5.0 | 形成富铁 κ 相,细化晶粒,提高耐磨性 |
| Ni | 4.0 ~ 5.0 | 形成镍铝系 κ 相,兼顾强度、韧性与耐蚀 |
| Mn | 0.8 ~ 2.5 | 脱氧、改善充型性,固溶强化 |
| Cu | 余量 | 合金基体,提供导热与韧性 |
| 力学性能 | 指标 |
|---|---|
| 抗拉强度 Rm(砂型) | ≥ 630 MPa |
| 断后伸长率 A | ≥ 16 % |
强度和塑性同时有保证,球面在冲击载荷下既不会被压塌,也不会脆裂。铸件可按图提供化学成分、力学性能、无损检测与尺寸检验报告。
四、油槽怎么开,直接决定寿命
球铰衬套的油槽不是装饰件。装配后球头被完全包住,外面看不见里面,全靠油槽把润滑脂送到球面各个方向。
- 常规做法是交叉油槽(X 形),两条槽在球面中点附近交叉,把油脂分散到四周,也便于旧脂与异物排出;
- 环形油槽适合整体回转或大角度摆动的结构;
- 油槽边缘要去毛刺、倒圆,锐边会像刮刀一样刮伤球头,也容易形成应力集中;
- 槽宽和槽深按比压与脂的稠度定,槽开得太宽反而减少有效承载面积;
- 注脂孔宜设在承载区外侧,避开最大接触压强区,避免油孔成为疲劳源。
五、装配环节最容易丢分的地方
同样的衬套,装配不到位,寿命会差很多:
- 球窝座、球盖、调整垫片、球头在装配前都要清洗干净,残留的砂粒等于提前埋了一颗磨粒;
- 轴向间隙靠调整垫片控制,装完要检查摆动是否顺畅、有没有卡点;
- 球盖螺栓按对角顺序分次拧紧,避免单边受力把衬套压偏;
- 首次加脂要加足,装好后先手动摆动几个行程,确认脂已经铺开。
成套更换衬套时同步更换调整垫片,间隙更容易恢复到设计值。
六、什么时候该换衬套
出现下面任意一条,就该安排检查、准备更换:
- 关节部位出现明显异响,转向或举升时能听到“咯”的撞击声;
- 用撬棍检查球头有可见旷动;
- 注脂时油脂从缝隙挤出,或挤出的油脂发黑、里面带铜屑;
- 拆开看到球面出现台阶、深拉痕或成片点蚀。
具体的间隙限值请以设备厂家维修手册为准,不同机型的允许值不一样。
七、四个常见误区
用普通锡青铜衬套代替。锡青铜磨合性好,但承载与抗冲击能力较低,用在球铰这种高比压、带冲击的关节上,容易早期变形和胶合。
硬度越高越好。衬套比球头硬太多,磨损就从衬套转移到球头上。球头价格更高,换球头的代价远大于换衬套。
多打润滑脂就能续命。球面磨出台阶以后,润滑脂只能延缓,磨出来的间隙不会自己恢复。
磨损后补焊修一修接着用。球铰衬套是承力件,承力部位不做补焊。补焊区的组织与性能跟母材不一致,上车后往往从补焊处先失效。磨到限值就按图换新件。
八、下一步
按图定制球铰衬套,提供球面半径、厚度、油槽形式与位置、材质要求和数量即可;也可以按实物测绘供货,单件起订。材质按 ZCuAl9Fe4Ni4Mn2(9-4-4-2)供货,随件提供材质与检验报告。
相关页面:球铰衬套(球面衬)ZCuAl9Fe4Ni4Mn2 · 牌号数据 ZCuAl9Fe4Ni4Mn2 · 联系我们 电话 132 3889 9102