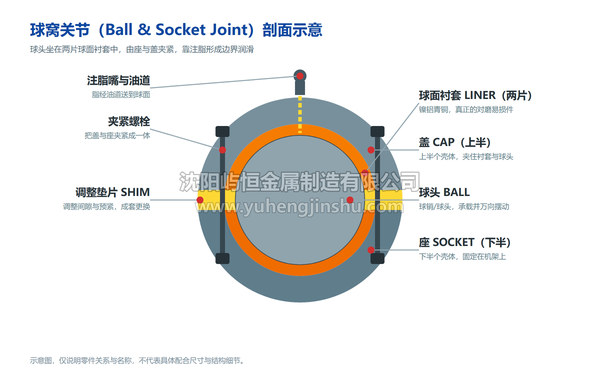
球铰衬套(球面衬,业内常写作 LINER, BALL)是球-窝关节中的关键对磨件:球头位于两片半球形衬套之间,由座与盖夹紧,调整垫片控制间隙,注脂孔把润滑脂送到球面。承载与万向摆动由球头完成,真正对磨、也最先磨损的是衬套,属于定期更换的易损件。材质按 ZCuAl9Fe4Ni4Mn2(9-4-4-2)镍铝青铜,适合重载、低速摆动、难以建立完整流体动压油膜的工况。
一、产品概述
球铰衬套(球面衬)用在球-窝关节里。此类关节通常处于重载、低速摆动、摆动角度小的状态,难以建立完整的流体动压油膜,主要靠边界膜与混合润滑工作,因此材料需同时具备高强度、抗胶合、耐磨与耐蚀。镍铝青铜 ZCuAl9Fe4Ni4Mn2 正是为此类工况设计:强度高、硬质点耐磨、导热好,抗冲击疲劳能力优于普通锡青铜。
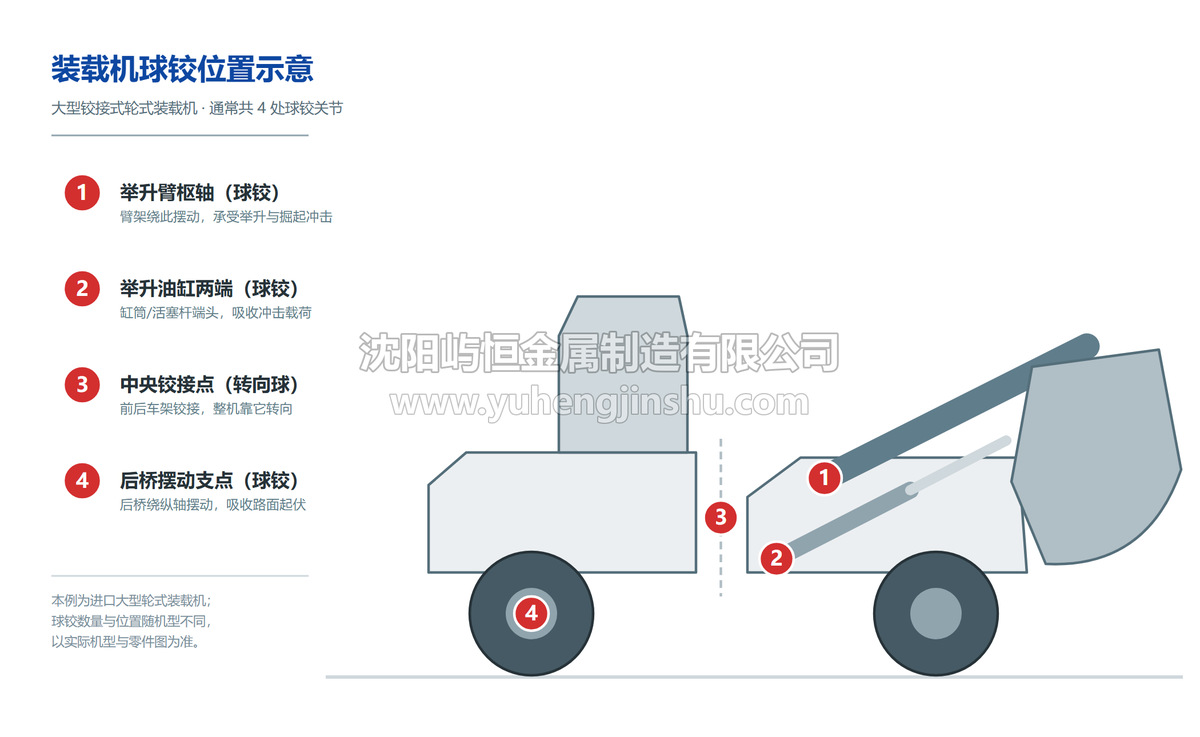
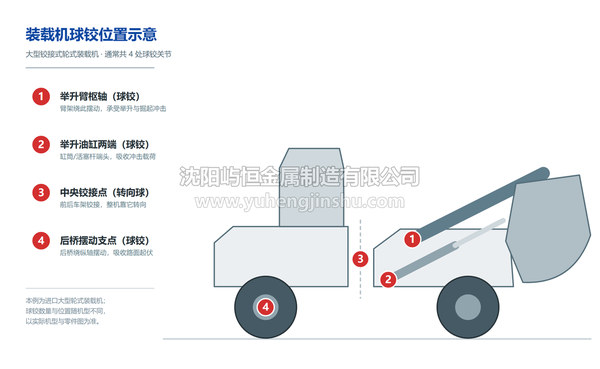
图 1 大型铰接式轮式装载机球铰位置示意(常见 4 处:举升臂枢轴、举升油缸两端、中央铰接点、后桥摆动支点)
二、主要参数
| 产品名称 | 球铰衬套 / 球面衬(业内常写作 LINER, BALL) |
|---|
| 材质牌号 | ZCuAl9Fe4Ni4Mn2(简称 9-4-4-2) |
|---|
| 材料类别 | 镍铝青铜(Ni-Al Bronze),铜基多元铸造合金 |
|---|
| 执行标准 | GB/T 1176-2013《铸造铜及铜合金》 |
|---|
| 化学成分 | Al 8.5~10.0 % Fe 4.0~5.0 % Ni 4.0~5.0 % Mn 0.8~2.5 % Cu 余量 |
|---|
| 力学性能 | 抗拉强度 Rm ≥ 630 MPa;断后伸长率 A ≥ 16 % |
|---|
| 密度 | 约 7.5 g/cm³(行业典型值) |
|---|
| 成型工艺 | 砂型铸造(大直径厚壁)/ 离心铸造 + 球面精加工 |
|---|
| 结构配置 | 两片半球形衬套;内球面可开交叉油槽、环形油槽及注脂孔 |
|---|
| 配套零件 | 球头、座(socket)、盖(cap)、夹紧螺栓、调整垫片 |
|---|
| 供货方式 | 按图定制,单件至批量;可成套供应衬套 + 调整垫片 |
|---|
三、化学成分与各元素作用
镍铝青铜的性能来自多元合金化的相组成控制。各元素含量窗口与作用如下:
| 元素 | 含量 (wt %) | 在合金中的作用 |
|---|
| Al | 8.5~10.0 | 固溶强化主体;与 Fe、Ni 形成 κ 相,提高强度、硬度与耐蚀;过量则塑性下降 |
| Fe | 4.0~5.0 | 与 Al 形成富铁 κI 相,细化晶粒,提高强度、硬度与耐磨性 |
| Ni | 4.0~5.0 | 与 Al 形成 Ni-Al 系 κII/κIII 相,兼顾高强度、韧性与抗蚀性 |
| Mn | 0.8~2.5 | 脱氧、改善铸造充型性;固溶强化,提高耐蚀与热稳定性 |
| Cu | 余量 | 合金基体,提供导热、塑性与韧性 |
| 杂质 | 按标准控制 | S、P、Sb、As、Bi 等按 GB/T 1176-2013 限量,防止热脆与性能劣化 |
四、金相组织与强化机制
铸态组织为 α 铜基固溶体基体上弥散分布 κ 相:κI 为富铁相、κII/κIII 为镍铝化合物、κIV 为细小弥散颗粒。硬质点 κ 相分布在较软的 α 基体上,形成典型的“软基体 + 硬质点”耐磨组织 —— 硬质相承担接触压力、抵抗犁削,基体提供韧性与嵌藏能力。Ni 与 Fe 的加入使 κ 相形貌与分布更有利,因此该合金在保持高强度的同时仍有良好韧性,抗冲击疲劳能力优于普通锡青铜。
五、摩擦学特性与油槽设计
抗胶合:合金导热性好,摩擦热迅速扩散,与钢球接触不易咬合或冷焊。边界与混合润滑适应性强:摆动速度低、角度小,油膜难以充分展开,主要依靠边界膜与混合润滑工作,衬套在此状态下仍能保持低而稳定的摩擦系数。嵌藏性:适度塑性的基体可嵌入润滑脂中的粉尘与磨屑,降低磨粒磨损导致的失效概率。耐微动磨损:频繁往复摆动工况下磨损率稳定,尺寸保持性好。
油槽设计:交叉油槽(X 形)使润滑脂在球面均匀铺展,并便于异物与旧脂排出,适合摆动式球铰;环形油槽适合整体回转或大角度摆动;注脂孔宜设在承载区外侧、避开最大接触压强区,防止油孔成为疲劳源。槽宽、槽深与槽口圆角需按图加工,锐边倒圆以避免应力集中与刮伤球面。
六、铸造与机加工工艺要点
熔炼:中频炉或感应炉熔炼,按 GB/T 1176-2013 控制成分;Al 易烧损需控制加料顺序与温度,Fe 溶解慢需提前加入并充分搅拌,Mn 起脱氧作用,浇注前充分扒渣。浇注:浇注系统与冒口按件型设计,厚壁球面件按顺序凝固原则布置,防止缩孔缩松。成型:大直径厚壁件用砂型铸造,筒形毛坯可用离心铸造,组织更致密。热处理:该牌号一般不依靠热处理强化,必要时做去应力退火以稳定尺寸。机加工:先粗加工留余量,再精车 / 镗内球面;球面度与内球面半径是关键,油槽单独铣削;承力件通常不补焊。
七、检验与质量保证
化学成分:炉前与成品光谱分析。力学性能:随炉试块拉伸(Rm、A),必要时增加屈服强度与硬度。无损检测:UT / RT / MT,常规 Ⅱ 级,按客户标准执行。尺寸与形位:内球面半径、球面度、壁厚均匀性、油槽形状与油孔通畅性。硬度:逐件或按批抽检。可按图提供材质证明书与检测报告。
八、适用工况与选型建议
典型应用:矿山与港口大型轮式装载机、铰接式自卸车等重型装备的球铰关节,常见四处 —— 举升臂枢轴、举升油缸两端、中央铰接点(转向球)、后桥摆动支点。其他场合:起重机、挖掘机、盾构及船舶机械中的球面关节与重载低速摆动支点。选型时应考虑载荷与冲击等级、摆动幅度与频率、润滑方式(脂 / 油)、粉尘与腐蚀介质、维护更换周期。
与锡青铜相比:锡青铜顺滑、磨合性好,但承载与抗冲击能力较低,价格随锡价波动;9-4-4-2 强度高、耐蚀好,更适合重载冲击与露天、临海工况。与不含 Ni 的普通铝青铜相比:加入 Ni 后高温强度、耐蚀性与抗胶合能力进一步提升。
九、结构与常用配置
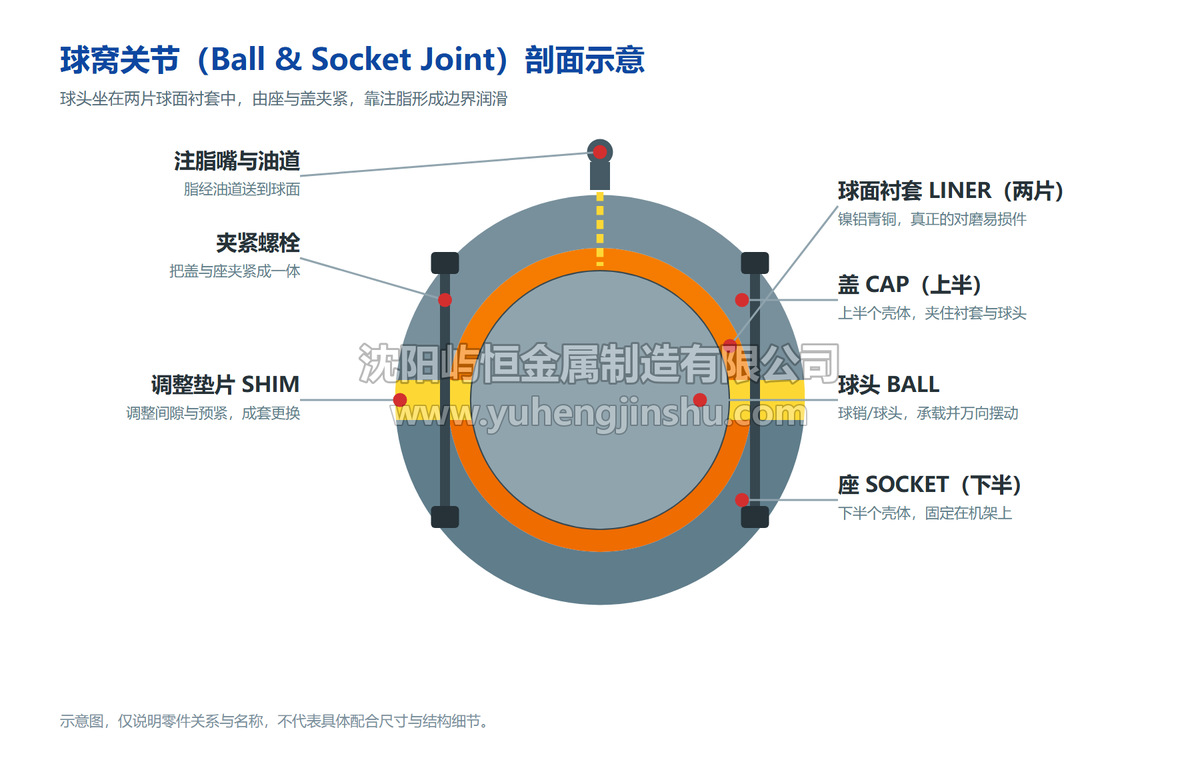
图 2 球窝关节剖面示意:球头、两片球面衬套(LINER)、盖、座、调整垫片、夹紧螺栓、注脂嘴与油道
两片式半球形衬套成对使用,装入座与盖之间;内球面按需开交叉油槽或环形油槽并配注脂孔;间隙与预紧由调整垫片控制。成套更换衬套时同步更换调整垫片效果最好,可保证间隙恢复至设计值。
十、实物实拍
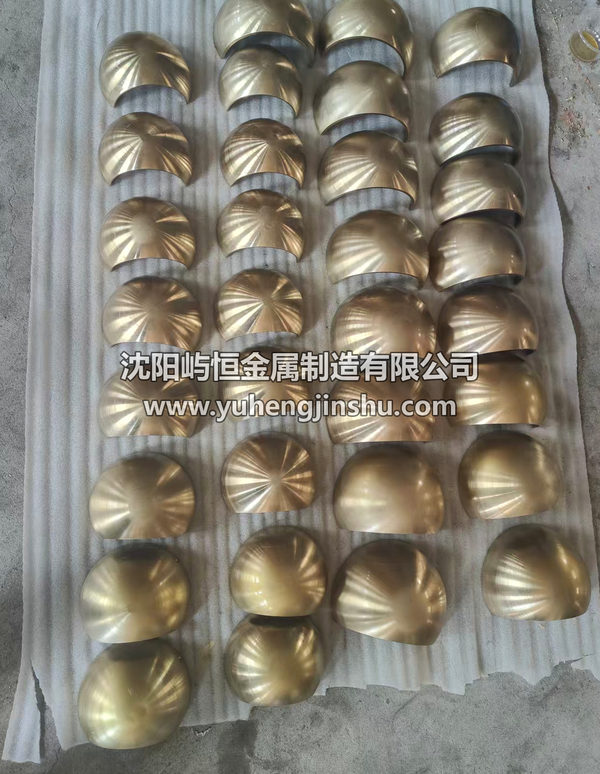
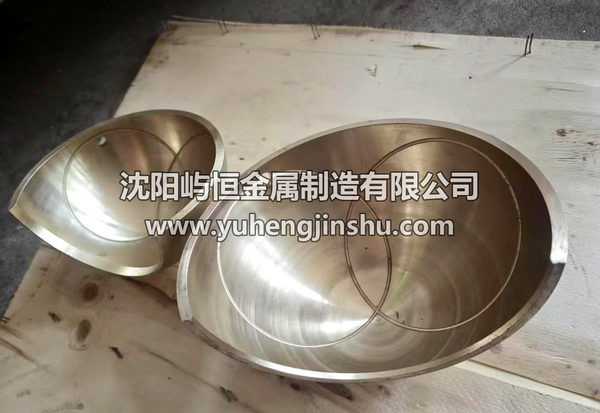
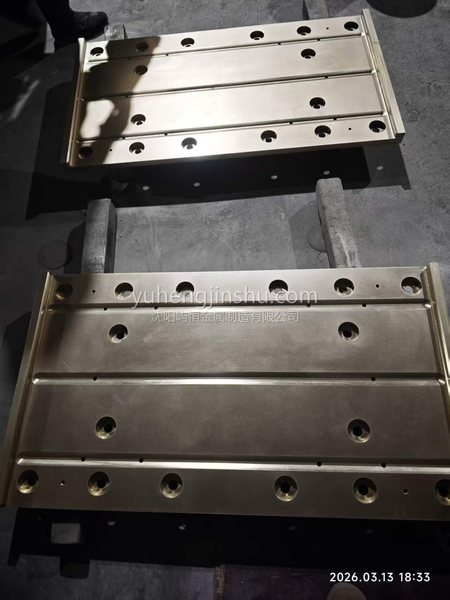
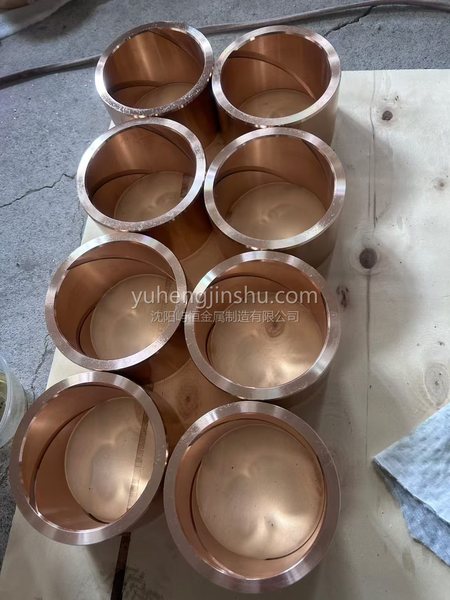
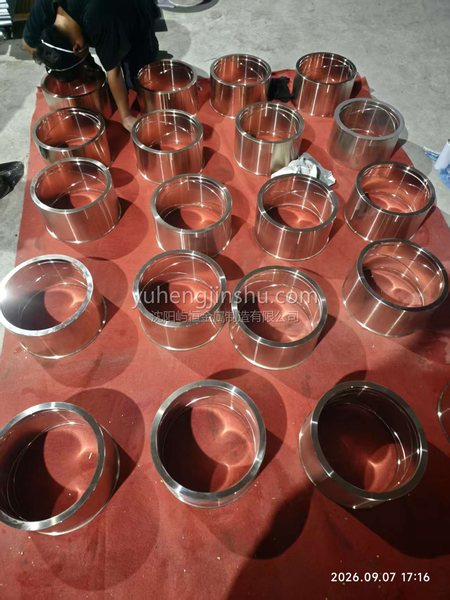
下列照片为批量加工完成的球面衬套实物:内球面车削刀纹均匀一致,油槽与注脂孔按图加工。可按图定制,也可按实物测绘供货。
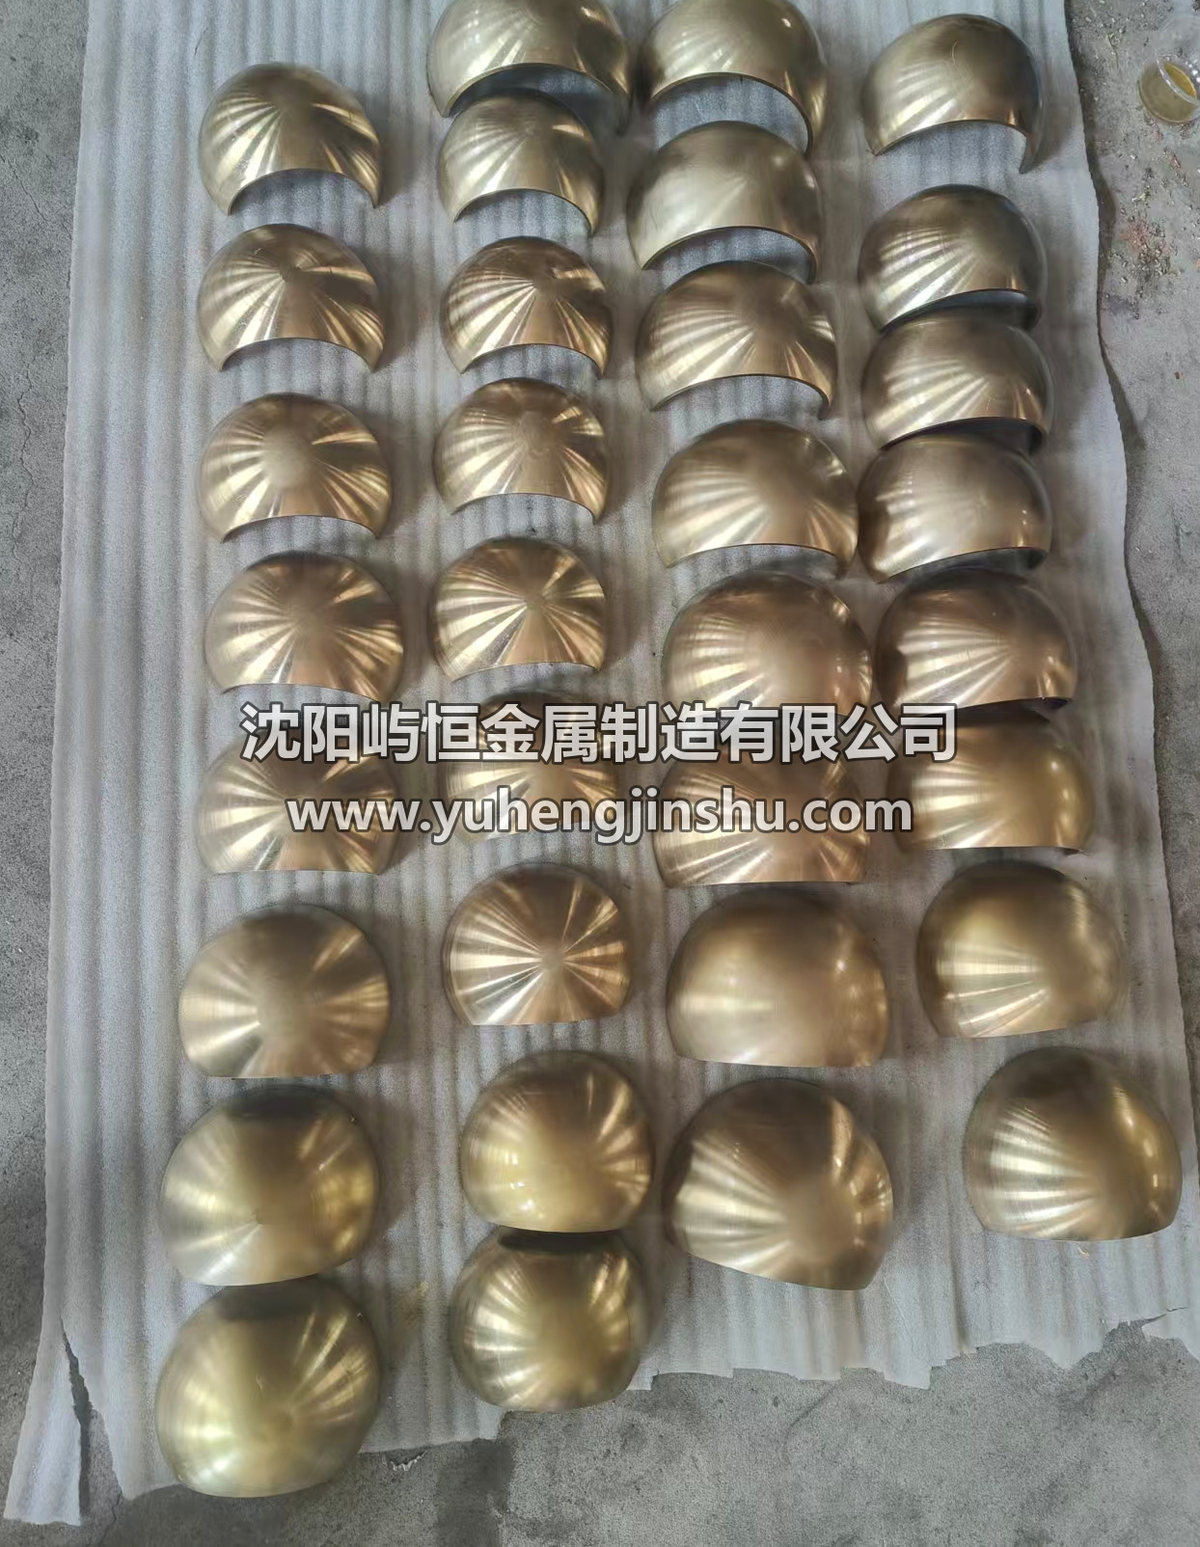
图 3 球面衬套批量加工完成,内球面车削纹路均匀一致
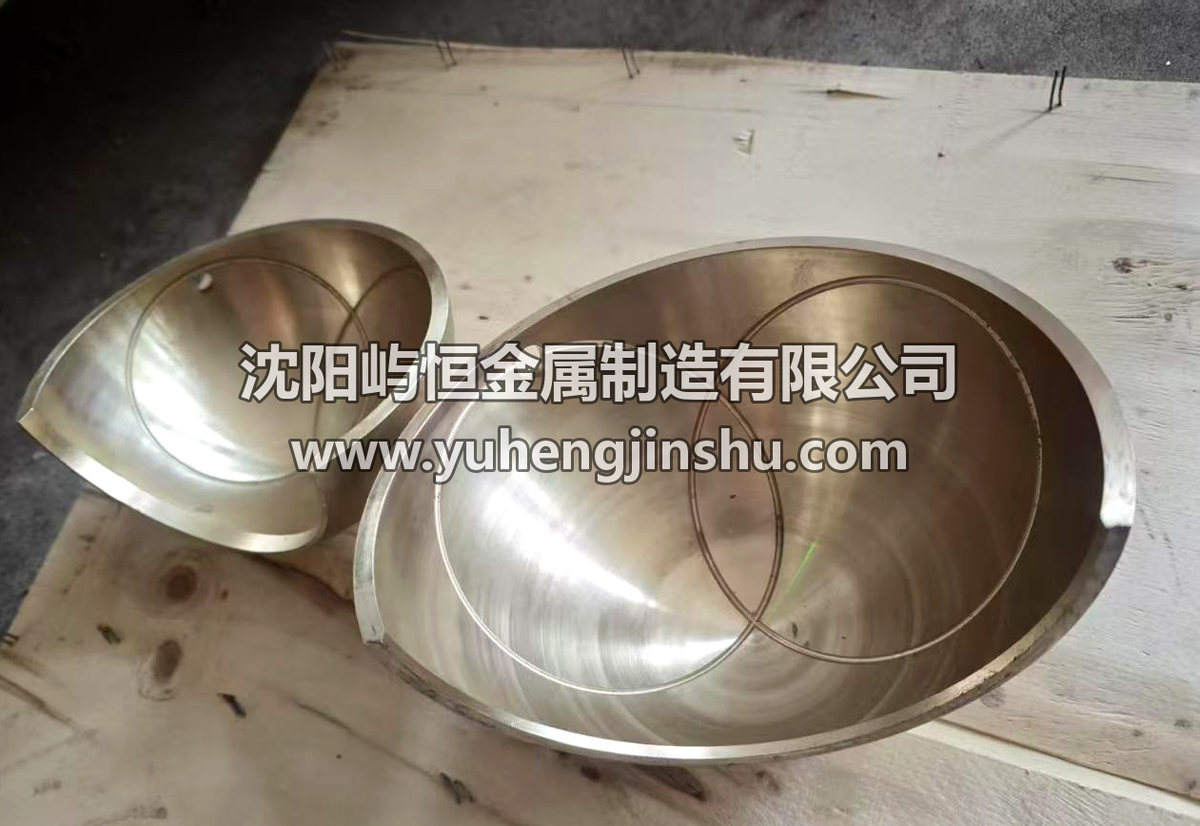
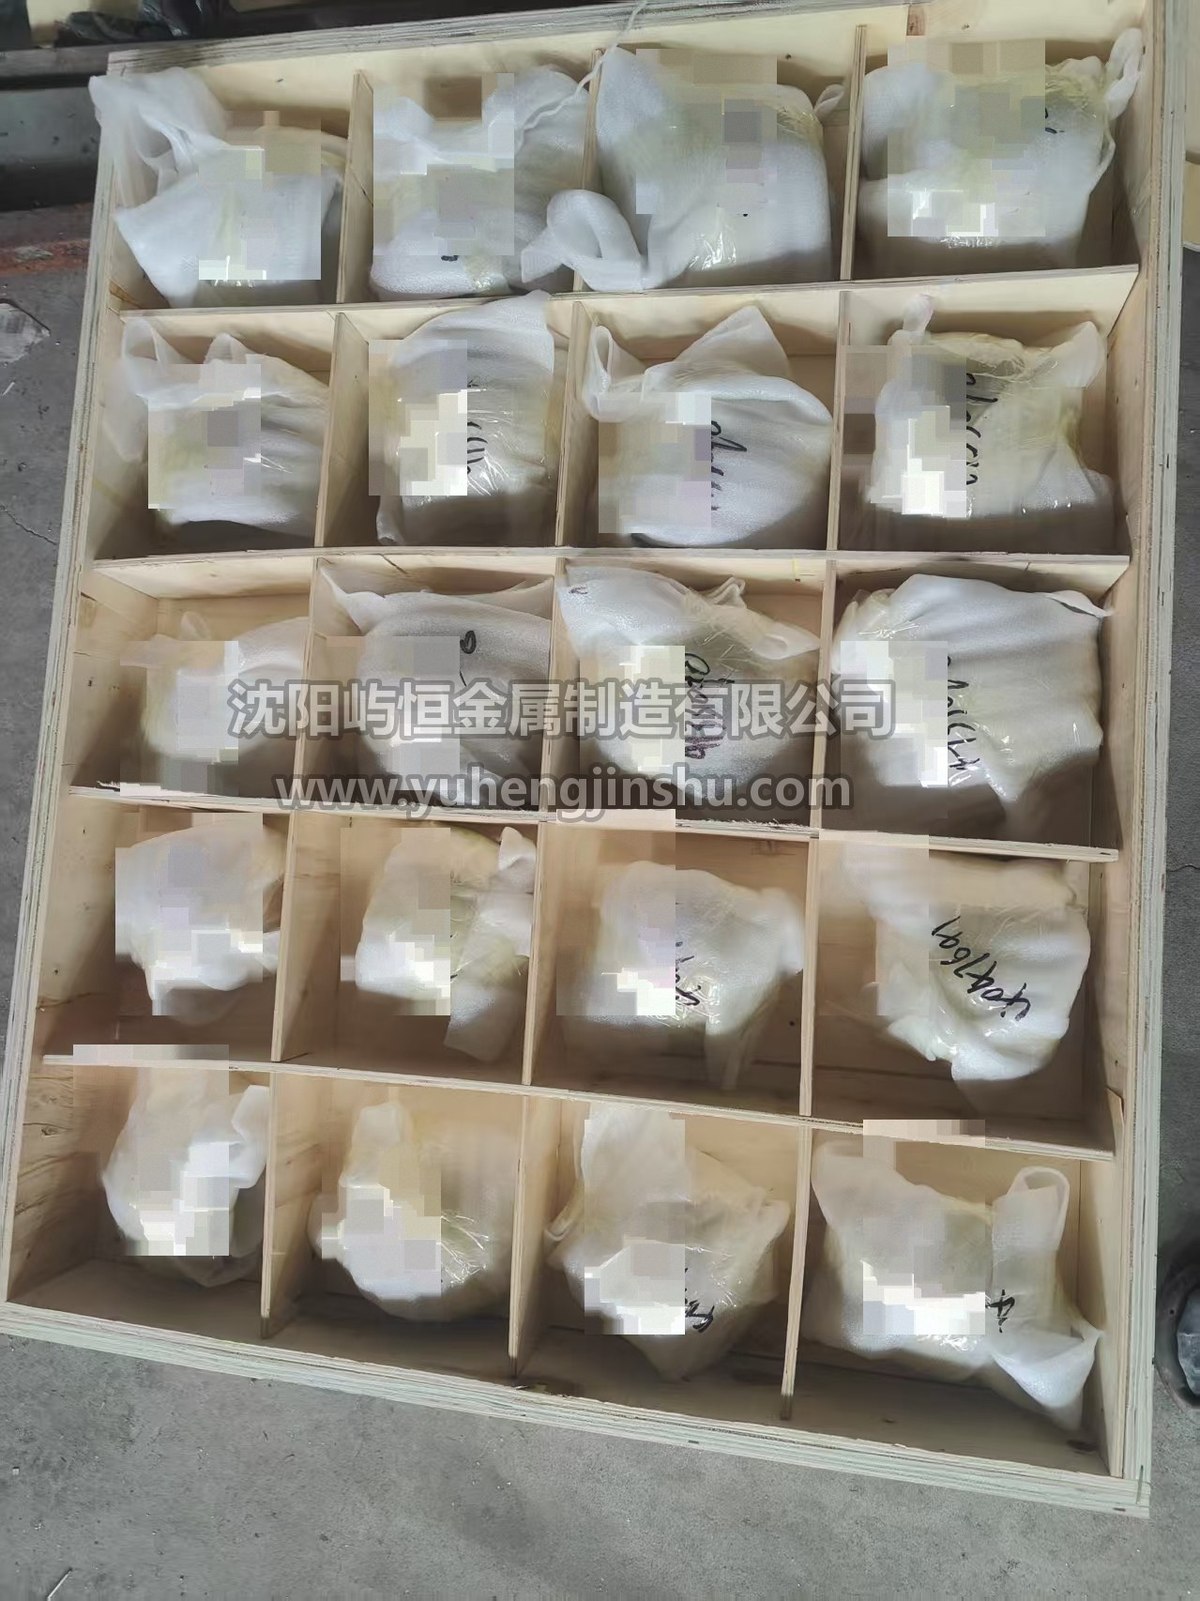
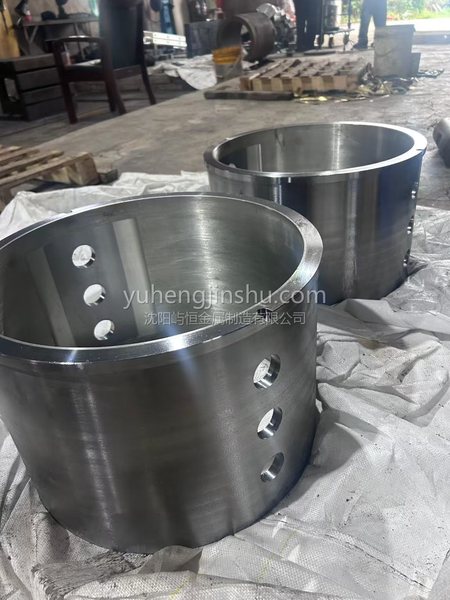
图 4 大直径球面衬套内球面:球面精加工、油槽与注脂孔
十一、订购与联系
提供图纸或实物即可报价,支持来图定制、小批量试制与批量供货。同类产品:各类铜合金铸件(镍铝青铜、锡青铜、铝青铜、锰青铜等)及铜套、蜗轮、轴瓦、衬板。
电话 +86-132-3889-9102 邮箱 yuheng@yuhengjinshu.com 官网 www.yuhengjinshu.com
← 返回产品中心