把这两件事放在一篇里讲,是因为它们都是铸造合金锭,采购常常同时遇到:锌基替代的是巴氏合金,比的是性价比和适用边界;铝基替代的是锻件和钢件,比的是工艺能不能把强度做出来。判断逻辑完全不同,混着看就容易选错。
锌基:什么工况能替下巴氏合金
巴氏合金的强项是嵌藏性和顺应性——异物能埋进去,轴颈不会被拉伤;短板是抗压强度和硬度都低,重载下容易疲劳剥落。ZA303 抗拉 300–450 MPa、硬度 HB 90–120,抗压能力高一个量级,代价是嵌藏性差一些,对润滑和对中更敏感。
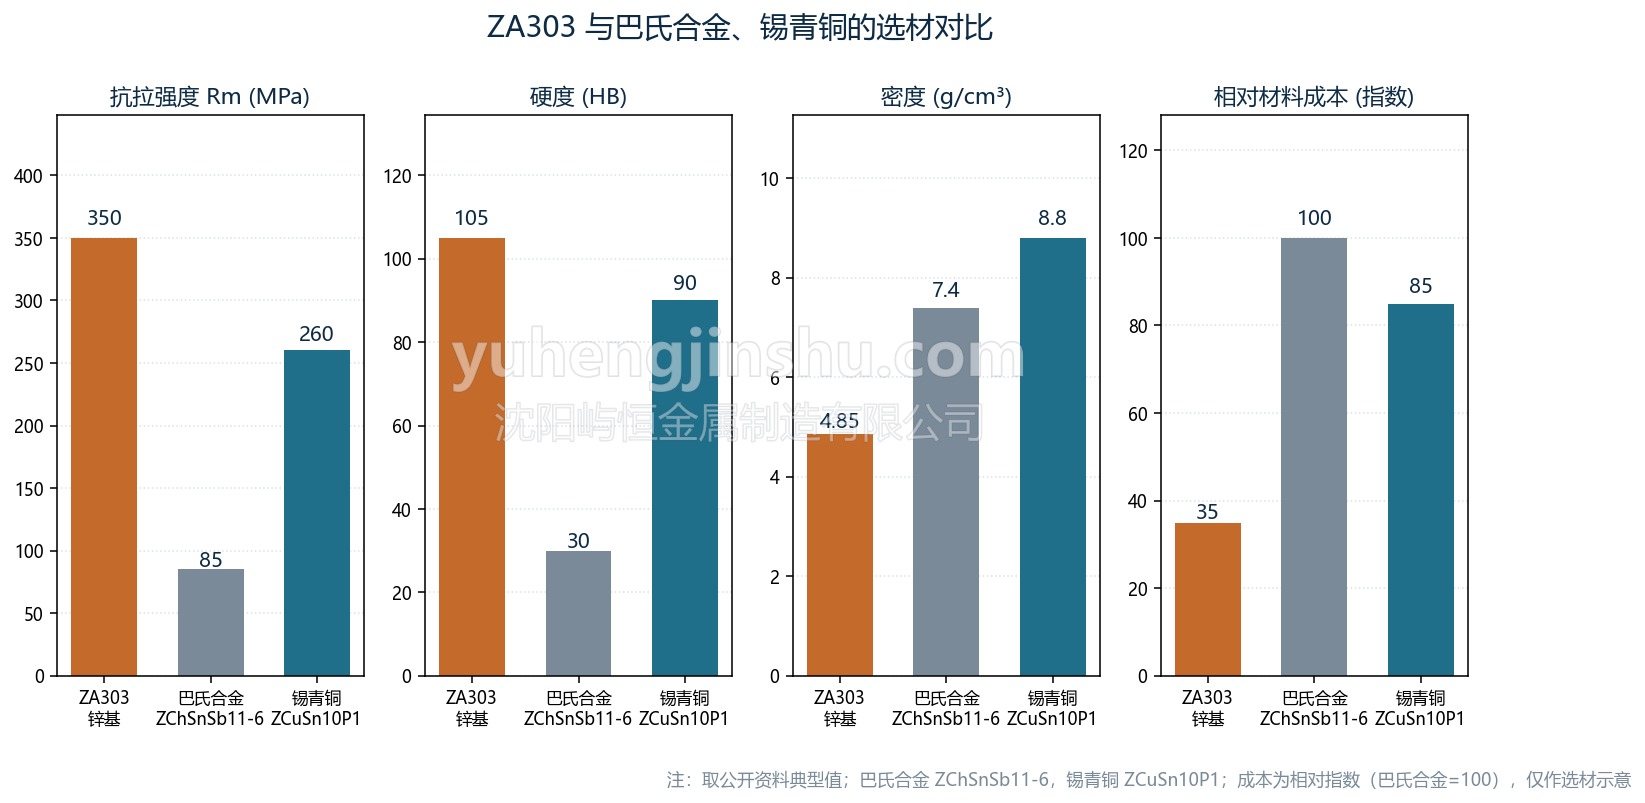
换过来划算的场合:大型低速轴瓦(水泥磨、回转窑托轮),尺寸大、转速低、载荷重,巴氏合金做大了成本高寿命还上不去;矿石破碎、球磨机的衬套衬板,磨损失效为主,硬度就是寿命;轧机压下装置滑板这类面接触重载滑动副。
锌基:什么工况别换
连续工作温度超过 150℃ 的,蠕变会让配合间隙越来越大,最后抱死或异响。转速高、油膜本来就薄的,嵌藏性不足会把异物往轴颈上带。冲击载荷特别大的,也要谨慎评估。
另外两个容易忽略的点:一是时效,高铝锌合金铸后不做时效处理,尺寸会缓慢变化,精密配合件容易出问题;二是配合间隙,ZA303 线膨胀系数比巴氏合金大,间隙要按温度重新算,直接照搬原图纸往往偏小。
铝基:500 MPa 级强度,门槛在工艺
ZL205A 常被讲成「抗拉 500 MPa 级」,这话没错,但只盯这个数很容易踩坑——同一个牌号,不同厂、不同铸件、不同热处理,实测能差出一大截。公开文献里,铸态约 436 MPa、屈服 390 MPa、延伸率 3.3%;T5 约 510 / 424 / 8%,硬度 HB 约 131;T6 在薄壁件上 470 / 417 / 4.1%。
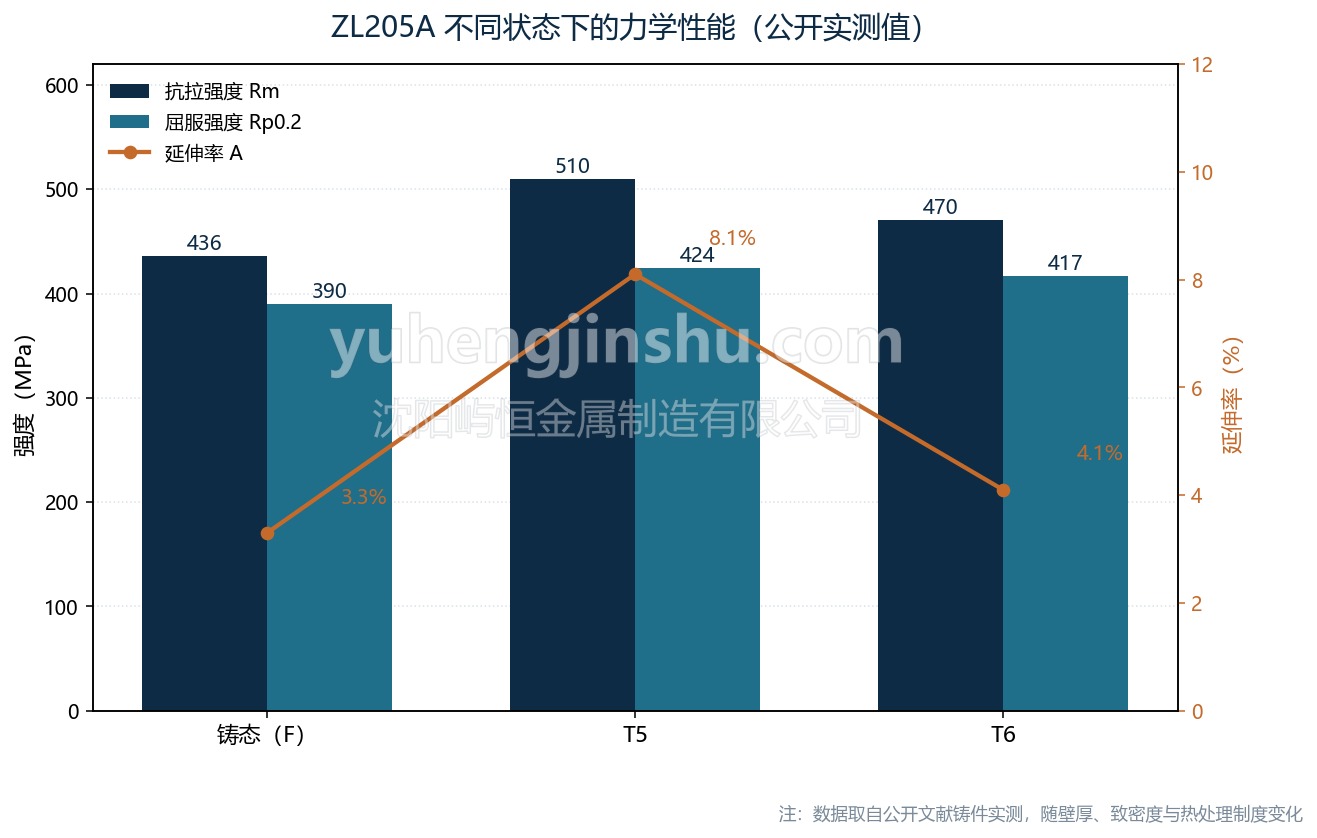
离散这么大的原因是这个牌号对缺陷极其敏感:Cu 含量 4.6%–5.3%,凝固区间宽,热裂和缩松倾向都大。铸件里只要有一处缩松,拉伸试样断在那里,数值就掉下来了。「牌号达标」和「铸件达标」是两回事。
铝基:采购时该问什么
别只问「是不是 ZL205A」,要问:浇注系统怎么设计的、有没有做热等静压、热处理是 T5 还是 T6、取样位置在哪、单铸试样还是本体取样。这几项决定你拿到的是 500 MPa 还是 350 MPa。
值得用的时候:形状复杂、机加工量大、又要承力的结构件,以铸代锻能省掉大量切削和材料浪费,这时候 ZL205A 的密度优势(2.82 g/cm³)和强度上限才真正兑现。
两条路的共同做法
不管选哪一类,都建议先小批量试样:把成分、流动性、铸造工艺,以及锌基的时效窗口、铝基的热处理窗口先摸清楚,再决定批量。整炉报废的成本远高于一轮试样。